広州にある化粧品 OEM 工場では、プレストパウダー成形体の 12% がエッジの欠けやまだらな色の理由で不合格になっていました。オーブンのドア近くのトレイは 90 分で乾燥が終了しましたが、同じバッチの後ろにあるトレイは 140 分かかりました。この不均衡は、乾燥段階が制御されていないことの明らかな警告サインであり、これはまさに自動プレストパウダー ラインで循環乾燥オーブンが解決する問題です。
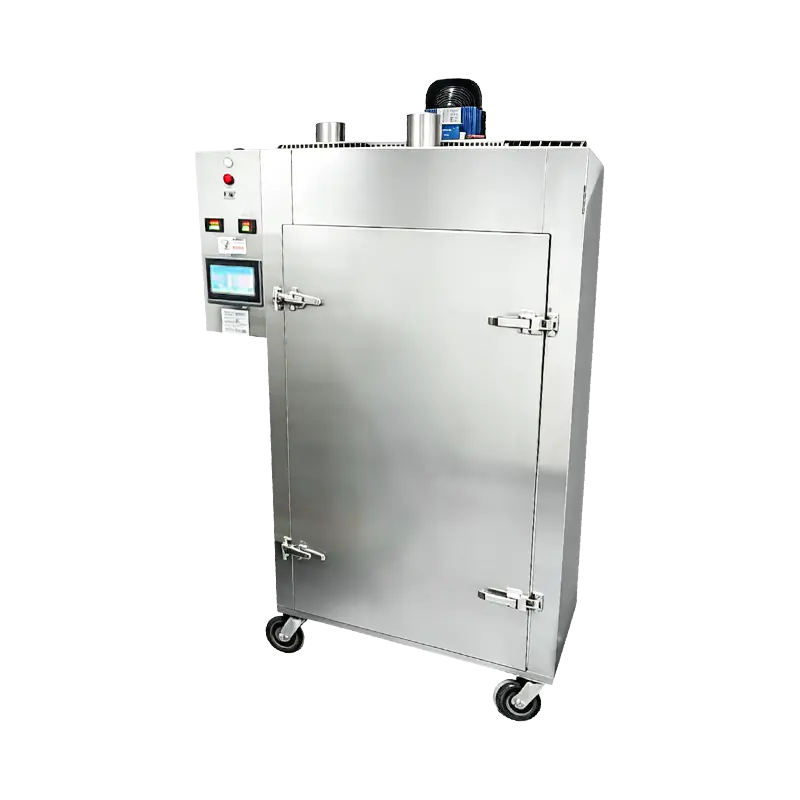
循環乾燥オーブンは、乾燥チャンバー内で調整された空気を継続的に再循環させ、トレイのすべての位置で温度と湿度を均一に保つ強制空気熱処理ユニットです。
循環乾燥オーブンとは何ですか?なぜプレストパウダーに循環乾燥オーブンが必要なのでしょうか?
循環乾燥オーブンは、乾燥チャンバー内で調整された空気を継続的に再循環させ、トレイ間の温度差を約 2 ~ 3 ℃ 以内に抑える強制空気熱処理ユニットです。新しく圧縮された粉末圧縮体が圧縮ステーションから出たとき、それらにはまだ残留溶媒または水分が含まれており、パンにラベルを付けて梱包する前に除去する必要があります。静的熱風オーブンは自然対流に依存しており、発熱体の近くに高温ゾーンが形成され、ドアと排気口の近くに低温ゾーンが形成されます。循環乾燥オーブンは、電動インペラとダクト付き空気路を使用して、調整された空気を各トレイ全体に均等に送り込み、バッチごとに乾燥速度を予測できます。
主要な処理パラメータにおける静的熱風オーブンと循環乾燥オーブンの比較。 | パラメータ | 静的熱風オーブン | 循環乾燥炉 |
| トレイ全体の温度分布 | 摂氏8度から12度 | 2~3℃ |
| トレイ間の乾燥時間のばらつき | 30~50パーセント | 5~10パーセント |
| 空気の動き | 自然対流のみ | ダクトによる強制再循環 |
| トレイ間の水分差 | 最大2.0パーセント | 0.5パーセント未満 |
トレイ間の温度分布が摂氏 5 度上昇するごとに、バインダーの流動性、表面仕上げ、最終的な成形体の硬度に測定可能な差が生じます。
均一な水分分布は熱だけではなく強制空気から始まります
循環乾燥オーブンは、強制空気が各パンの上部、底部、端に同じ速度と温度で到達するため、プレストパウダーから均一な速度で水分を除去します。プレス粉末成形体では、バインダー、顔料、および充填剤を運ぶ液相が均一に蒸発する必要があります。表面が内部よりも速く乾燥すると、スキンが形成され、その下に溶剤が閉じ込められ、最終検査中に崩れるクレーターやソフトコアが生成されます。強制循環により、粉体層上の静的境界層が破壊され、顕微鏡スケールでの蒸発が促進されるため、各成形体の中心から縁まで一貫した硬度が得られます。
静的なオーブンの動作
- 熱気が上昇し、チャンバーの上部付近にたまる
- ドアサイドのトレイは数度涼しい状態を保ちます
- 表面スキニングにより粉末床の下に溶剤が閉じ込められます
- バッチ全体の水分の差異が 2% に達する
循環オーブンの動作
- ダクトからの空気は同じ速度ですべてのトレイに到達します
- 満杯のチャンバーは摂氏 2 ~ 3 度の範囲内に留まります
- 蒸発は粉体層全体で均一に進行します
- バッチ全体の水分分散は 0.5% 未満に留まります
トレイ間の水分差が 0.5% 未満であることが運用目標です。静的オーブンは通常、その 4 倍のレベルで稼働します。
バインダーの活性化は予測可能な温度勾配に依存する
ステアリン酸マグネシウム、ステアリン酸亜鉛、スクワランなどのプレスパウダー結合剤は、オーブン内のすべてのトレイが同じ加熱プロファイルを経験した場合にのみ、完全かつ均一に活性化されます。温度が上昇すると、バインダー粒子が軟化して顔料とフィラー粒子の上に広がり、プレス中に成形体を固定するフィルムが形成されます。高温になったトレイはバインダーを過剰に溶かし、脆い成形体を生成します。トレイが冷えるとバインダーの活性が低下し、表面がチョーク状になり、軽い圧力で崩れてしまいます。循環乾燥オーブンの温度帯域が狭いため、生産チームは 1 つのトレイの目標温度を設定し、バッチ全体が数分以内にその温度に到達することを信頼できます。
- 最適帯域以下: バインダー膜が不完全、表面が粉状、成形体強度が低い
- 最適な帯域内: 均一な皮膜形成、最大の圧壊強度、滑らかな仕上がり
- 最適帯域を超えると: 表面へのバインダーの移行、粘着性のある仕上げ、脆いエッジ
一貫したバインダーの活性化が、国際輸送に耐えられるプレストパウダーパンと消費者の手の中で崩れてしまうプレストパウダーパンの違いです。
亀裂、欠け、斑点の測定可能な欠陥削減
静的オーブンを循環乾燥オーブンに置き換えたメーカーは、プレストパウダーの総欠陥が 20 ~ 30% 減少し、エッジの亀裂と色の斑点が最も増加したと報告しています。メカニズムは単純です。水分が均一に除去され、バインダーが予想どおりに硬化すると、乾燥段階で発生する欠陥はほとんど消えます。鍋の縁が中心ほど乾燥したり濡れたりすることがなくなるため、エッジのひび割れが減少します。斑点が消えるのは、どの顔料も隣の顔料よりも速く乾燥しないためです。均一な空気の流れにより、不均一な蒸発によって生じる色の分離が防止されます。
プレストパウダーラインの欠陥率: 静的オーブンと循環乾燥オーブン
静的熱風オーブン 循環乾燥炉
エッジ割れ 8% 2.5%
色のまだら 5% 1.5%
表面クレーター 3.5% 1%
合計拒否数 12% 4%
文書化された OEM 生産試験では、切り替え後、不良品の合計が 12 パーセントから 4 パーセントに減少し、スクラップが 3 分の 2 減少しました。
エネルギー効率とサイクルの短縮によりバッチあたりのコストを削減
循環乾燥オーブンは加熱された空気を室内に排出するのではなく再利用するため、消費エネルギーが 20 ~ 35% 削減され、乾燥時間が 15 ~ 40% 短縮されます。再循環経路は暖かく乾燥した空気を発熱体に戻すため、オーブンはワンススルー設計のわずかなエネルギー入力で同じ作業を行います。同時に、工場管理者は、最も遅いトレイが乾くまでバッチを保持する必要がなくなりました。全体の乾燥サイクルが短縮され、シフトごとに 20,000 個の成形体を稼働するラインは、さらに 1 平方メートルの床面積を占有することなく、追加の処理能力を獲得します。
20~35% バッチあたりのエネルギー消費量の削減
15~40% 乾燥サイクルの短縮
5~10% トレイ間の乾燥時間の差異
20% シフトごとの追加ライン容量
乾燥サイクル時間が 25% 短縮されると、追加の労働力を必要とせずに、8 時間のシフトに圧縮粉末成形体のおよそ 1 バッチが追加されます。
プレストパウダー用循環乾燥炉の指定方法
プレストパウダーラインの循環乾燥オーブンを評価する場合、エンジニアリングチームは、チャンバー容積あたりの空気量、温度均一性、トレイ積載密度、およびプログラム可能な乾燥プロファイルの 4 つの仕様を優先する必要があります。 Shanghai Qimeida Machinery Technology Co., Ltd. などのサプライヤーは、完全に自動化された粉末プレス ラインを構築し、循環乾燥オーブンを顧客の配合、トレイ サイズ、シフト生産目標に定期的に適合させています。実際の仕様プロセスは 4 つのステップに従います。
- 現在のバッチの差異を測定します。 既存のオーブンの複数のチャンバー位置におけるトレイの温度を、少なくとも 1 週間の生産期間にわたって記録します。
- 水分目標を定義します。 粉末供給物の水分、結合剤の組成、およびパンの深さによって、オーブンが従わなければならない乾燥曲線が決まります。
- 空気の流れをパンの形状に合わせます。 ダクトのレイアウトが空気をチャンバー周囲ではなくパン表面全体に向けていることを確認します。
- プログラム可能な多段階プロファイルが必要です。 ランプ、ホールド、冷却ステージは、熱に弱い顔料やバインダーを熱衝撃から保護します。
正しく指定された循環乾燥炉は、通常、2 シフト ラインで 12 ~ 18 か月以内に欠陥削減だけで資本コストを回収します。
循環乾燥炉に関するよくあるご質問
Q1.圧縮粉末成形体を循環乾燥オーブンで乾燥させるのに通常どのくらい時間がかかりますか?
一般的な乾燥サイクルは、パンの深さ、顔料濃度、バインダー配合に応じて 60 ~ 180 分の範囲です。循環乾燥オーブンでは、空気の移動により自然対流よりもはるかに速く粉体表面から水分が除去されるため、静的オーブンと比較してその時間が 15 ~ 40% 短縮されます。
Q2. 1 つの循環乾燥オーブンで異なる粉末配合物を処理できますか?
はい、オーブンに多段階の乾燥プロファイルを備えたプログラマブル コントローラーが搭載されている場合に限ります。顔料を多く含むルースパウダーはゆっくりとした低温ランプを必要とする場合がありますが、ワックスベースの成形体はより高い保持温度に耐えることができます。同じオーブンで、異なるバッチにわたって両方のプロファイルを順番に実行できます。
Q3.プレストパウダーの最適な乾燥温度は何度ですか?
ほとんどのプレストパウダー配合は、摂氏 55 ~ 75 度の間で最もよく乾燥します。温度が高くなるとバインダーが過剰に溶解し、顔料の移行が発生します。温度が低いと残留溶剤が残り、成形体が弱くなります。正確な最適値は、配合中のバインダー系によって異なります。
Q4.循環乾燥炉はプレストパウダーの真空乾燥とどう違うのですか?
真空乾燥は溶剤に敏感な配合には適していますが、資本コストが高く、バッチ回転率が遅くなります。標準的なタルク、顔料、バインダーのプレストパウダーの場合、循環乾燥により、装置コストの約半分で、より速いサイクルで同等の最終品質が得られます。
この記事のすべての数値は、プレストパウダー OEM 施設からの生産ライン データです。正確な結果は、配合、トレイの積載量、および周囲条件によって異なります。