自動化により化粧品パウダーの製造プロセス全体の効率がどのように向上するか
Time: Sep 05, 2026
3 つの手動プレス ステーションを稼働している化粧品 OEM は、通常、1 時間あたり 150 個のプレス粉末成形体を生産しており、不良率は 8% を超えています。自動粉末プレス装置に切り替えた後は、重量偏差を±1% 近くに抑えながら、同じ床面積で 1 時間あたり 600 個を超える成形体を生産できます。粉末化粧品部門では、その差がどの受託メーカーが利益を維持し続けるかを決定します。この記事では、自動化の効率が実際にどのように発揮されるか (投与、充填、加圧、検査、切り替え) と、各ステップでの数値がどのようになるかを詳しく説明します。
同じ設置面積で 1 時間あたり 150 個の成形体の手動ベースラインと 1 時間あたり 600 個の成形体の自動出力
化粧品パウダー製造における「効率」とは実際には何を意味するのか
粉末生産における自動化の効率化とは、プロセスのばらつきを測定可能な許容範囲内に保ちながら、労働時間あたりにより許容できる成形体を生産することを意味します。
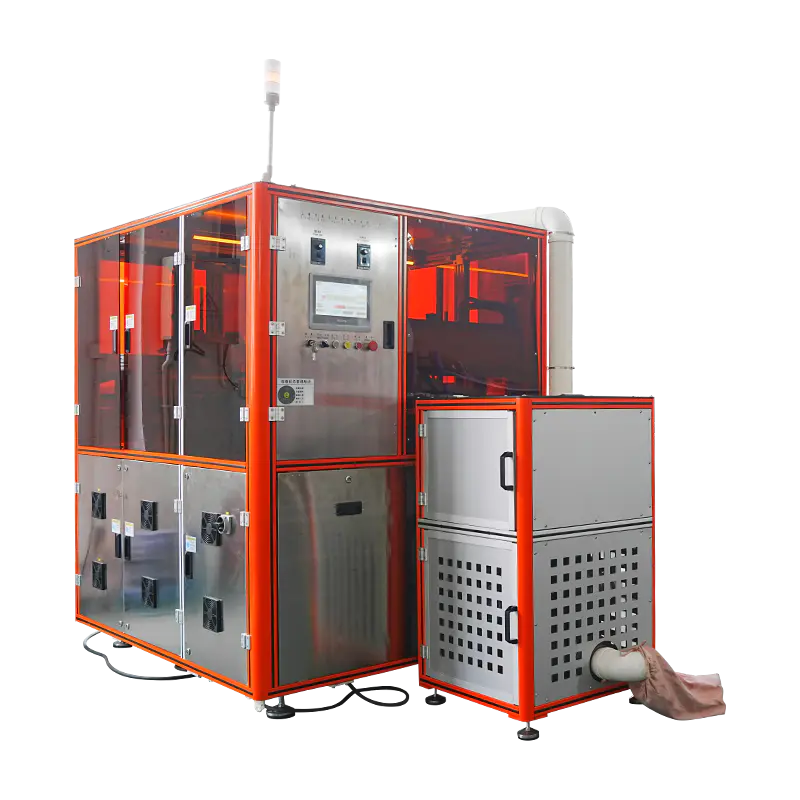
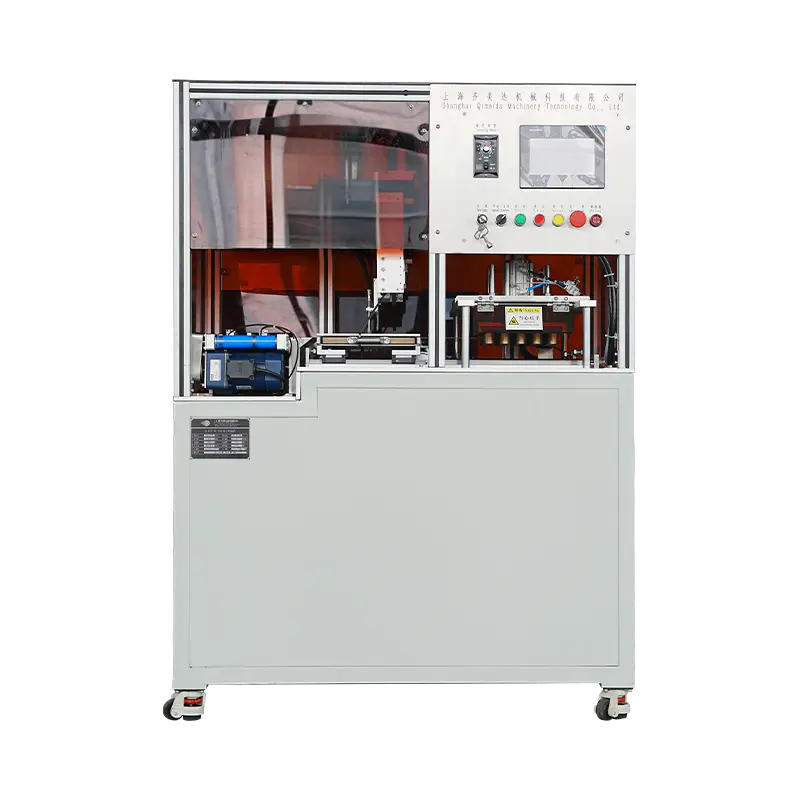
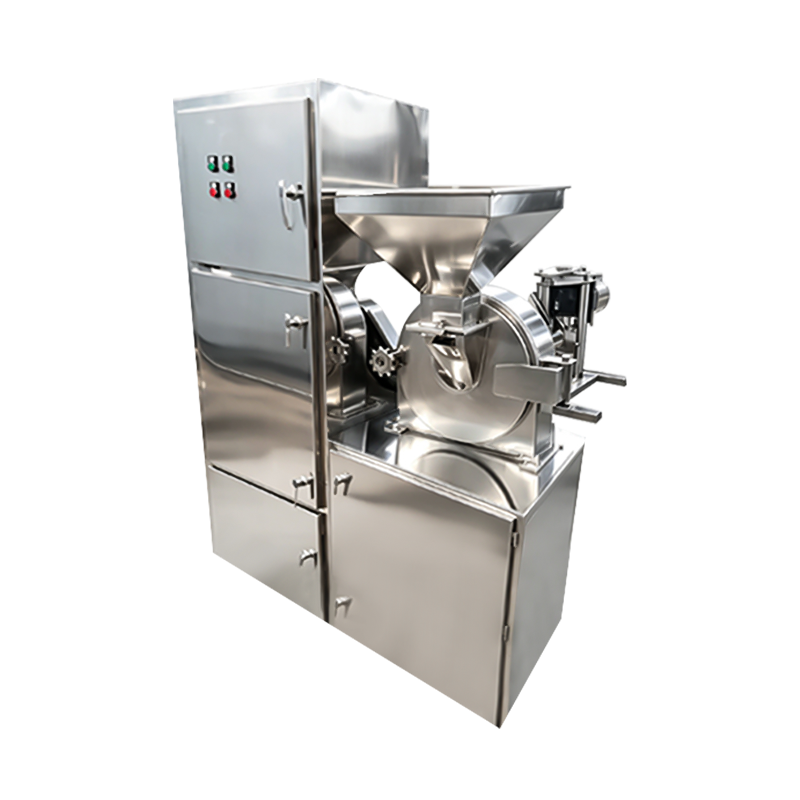
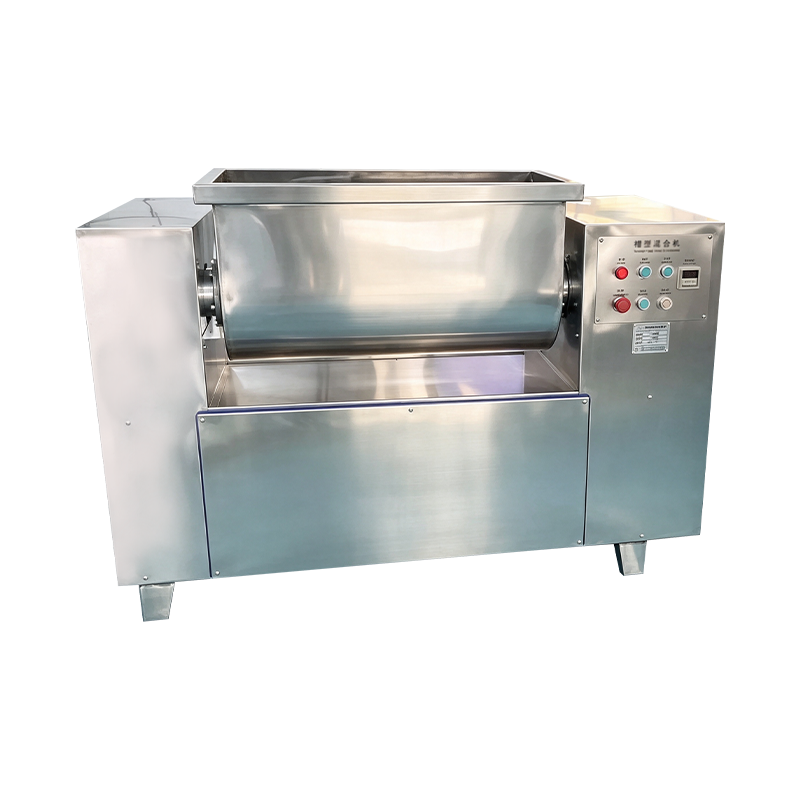
生産効率は単一のマシンの指標ではありません。これは、スクラップ、再加工、および計画外のダウンタイムを調整した、労働時間当たりの適合プレス成形体の比率です。典型的なプレストパウダー ラインの場合、実用的なベンチマークは、成形体あたり 8 秒未満のサイクル タイム、± 1 パーセント以内の充填重量偏差、色合いや配合の変更間の切り替えが 30 分未満であることです。 Shanghai Qimeida Machinery Technology Co., Ltd. などの機器製造会社は、まさにこれらの目標に基づいて自動粉末プレス システムを設計しています。
効率とは、スクラップ、再加工、計画外のダウンタイムに対して測定された、労働時間当たりの適合成形体と同等です。
自動化は、次の 5 つの測定可能なレバーを通じて効率を向上させます。
- 注入の一貫性により、オペレーターによる調整なしで再現可能な充填が実現します。
- プレス力の安定性により、プログラムされた圧縮曲線がサイクルごとに維持されます。
- インライン検査により、手動検査のボトルネックが解消されます。
- レシピとツーリングのメモリにより、切り替えが数時間から数分に短縮されます。
- マシンデータにより、推測ではなく根本原因の分析が可能になります。
充填精度と注入: 効率の勝敗はどこで決まりますか
間違った用量がプレスダイに到達すると、粉末圧縮体を経済的に回収することができないため、充填精度が最初の効率の鍵となります。
手動投与はオペレーターの一貫性に依存し、重量の変動は通常、シフト全体で 3 ~ 5% の範囲になります。自動オーガーまたは容積測定充填と重量チェックフィードバックを組み合わせることで、充填重量を±0.5 ~ 1% 以内に保ちます。その精度は下流でさらに強化されます。正しい注入によりバリの形成が減少し、金型の過剰充填が防止され、ジャムを除去したり重量超過の成形体を排除するためにプレス ステーションを停止することなく、継続的にプレス ステーションを稼働させ続けることができます。
/-0.5-1%
自動充填重量許容差
3~5%
シフトごとの手動重量変動
4倍
変換された回線でのスループットの向上
手動投与
- 体重移動によるオペレータの疲労を補います。
- 過剰充填はバリを引き起こし、頻繁なダイ洗浄を引き起こします。
- 重量チェックはサンプルごとに行われるため、ドリフトが発見されるのが遅くなります。
自動投与
- サーボ制御された線量はシフト間で繰り返されます。
- 閉ループチェック計量により、サイクルごとのドリフトが補正されます。
- 廃棄物が蓄積する前に欠陥を発見します。
文書化された改造例では、手動から閉ループ注入に移行することで、最初の生産週内に平均オーバーフィルが 4.2% から 1.1% に削減されました。
プレス速度と一貫性で生産上限を設定
プレスは、コンパクトなラインのボトルネック段階であるため、プレスの速度と一貫性によって、ラインの残りの部分がサポートしなければならないユニットの数が決まります。
最新の全自動粉末プレス システムは、油圧制御とサーボ駆動の金型動作を組み合わせています。利点は速度だけではなく再現性です。圧縮力はサイクルごとにプログラムされたパラメータ内で適用され、オペレータが感触によって圧力を調整するときに現れる変動を排除します。自動粉末プレス機は、シフトの最初の成形体と最後の成形体に同じ圧力プロファイルを適用します。
自動化されたプレスサイクルの概要
- 投与 - 粉末はサーボ制御された深さ充填によってダイキャビティに落ちます。
- レベリング - スクレーパーは余分なものを取り除き、表面密度を再分配します。
- 圧縮 - 多段階の圧力プロファイルにより成形体が形成されます。
- 排出 - コンパクトがキャビティからきれいに持ち上げられます。
- クリーニング - ダイ表面は次のサイクルのために自動的にパージされます。
自動プレスは 1 サイクルあたり 8 秒で動作し、キャビティごとに 1 時間あたり 450 個の成形体を製造します。キャビティを追加すると生産量が機械的に拡大されるため、自動化により従業員数が比例的に増加することなく単価が削減されます。
品質管理、無駄、切り替え時間
自動化ラインは、検査を迅速化するのではなく、欠陥が発生する前に原因を排除することで材料の無駄を削減し、品質を向上させます。
手動ラインでは、労働力と材料がすでに費やされた後の最終検査で欠陥が検出されます。自動化システムは、各プレスサイクル中またはプレスサイクル後にインラインチェックを実行し、充填重量、表面の完全性、エッジの完全性をカバーします。欠陥のある成形体は自動的に拒否され、拒否傾向が記録されるため、特定のステーションまたは粉末バッチの原因を追跡できます。その結果、廃棄率が低下し、初回通過収率が向上します。
| パラメータ | 手動ベースライン | 自動化ライン | 測定されたゲイン |
| ライン出力 | 150個/時間 | 600個/時間 | 4倍 throughput |
| 充填重量の変動 | /- 3-5% | /-0.5-1% | 3 ~ 4 倍厳しい公差 |
| 拒否およびやり直し率 | 8-12% | 1-3% | 不合格品が 60 ~ 80% 減少 |
| 切り替え時間 | 90~120分 | 20~30分 | セットアップが 70% 高速化 |
| ラインあたりの労働力 | オペレーター3名 | オペレーター1名 | 60~70%の労働力削減 |
毎日 10,000 個の成形体を生産するラインの場合、不良率 10% から 2% に移行すると、1 日あたり約 800 個の成形体、材料、エネルギー、労働力が節約され、年間 300 日の生産で約 240,000 個の成形体が節約されます。
自動化の経済的事例
粉末コンパクト ラインの自動化の経済性は、労働力、材料、段取り替えの節約を通じて、通常 1 つのラインで 12 ~ 24 か月以内に回収されます。
自動化によりコスト構造が変わります。労働力は反復的な手作業から機械の監視に移行し、不良品が減少するにつれて材料の歩留まりが向上し、段取り替えの迅速化によってアイドル時間が生産的な時間に変わります。以下のグラフは、代表的な 10,000 ユニット/日のコンパクト ラインの相対的な変化を示しています。
相対的なコスト要因: 手動ラインと自動ライン
自動化ライン 手動ライン
単位当たりの人件費
材料廃棄率
月あたりの切り替え時間
Shanghai Qimeida Machinery Technology Co., Ltd. の完全自動粉末プレス ソリューションは、通常、ラインごとに 2 ~ 3 つの手動ステーションを置き換えると同時に、圧縮の再現性を充填重量の±1% 以内に保ち、許容可能な成形体あたりのコストを直接削減します。
化粧品粉末プラントの導入に関する考慮事項
成功する自動化プロジェクトは、機械のパンフレットではなく、生産データから始まります。
- 現在のサイクルタイム、不良品率、段取り替え頻度、労働力の割り当てを文書化します。
- 充填重量とプレス力の目標許容差を定義します。
- マルチキャビティ機能とレシピストレージを備えた機器を選択してください。
- フィーダー、粉塵除去、材料の流れなど、プレス周囲の粉体の取り扱いを計画します。
- 安全な設置ガイダンス、オペレータートレーニング、リモートサポート。
体系化されたトレーニングと遠隔診断を使用して自動化装置を委託している工場は、設置してすぐに終了する工場に比べて、約 2 倍の速さで生産目標に到達します。
よくある質問
化粧品パウダー生産の自動化による主な効率向上は何ですか?
主な利点は、労働時間当たりの適合生産高の向上です。一般的なラインは、充填重量を±1パーセント以内に保ちながら、1時間あたり約150個から600個以上の成形体を移動させます。
コンパクトなラインでの自動粉末充填はどの程度正確ですか?
インラインチェック計量機能を備えた閉ループサーボまたはオーガーシステムは、充填重量を±0.5~1パーセント以内に保ちます(手動投入の場合は3~5パーセント)。
自動化は実際に粉末プレスの無駄を削減しますか?
それはそうです。自動不合格検出と閉ループ注入により、不合格率が約 8 ~ 12 パーセントから 1 ~ 3 パーセントに低下し、単一ラインで月あたり数千ユニットを節約できます。
自動粉体プレス装置の段取り替えにはどのくらい時間がかかりますか?
レシピの呼び出しと自動工具位置決めにより、段取り替えは手動ラインの 90 ~ 120 分から自動システムの約 20 ~ 30 分に短縮されます。