マルチステーション化粧品パウダープレス
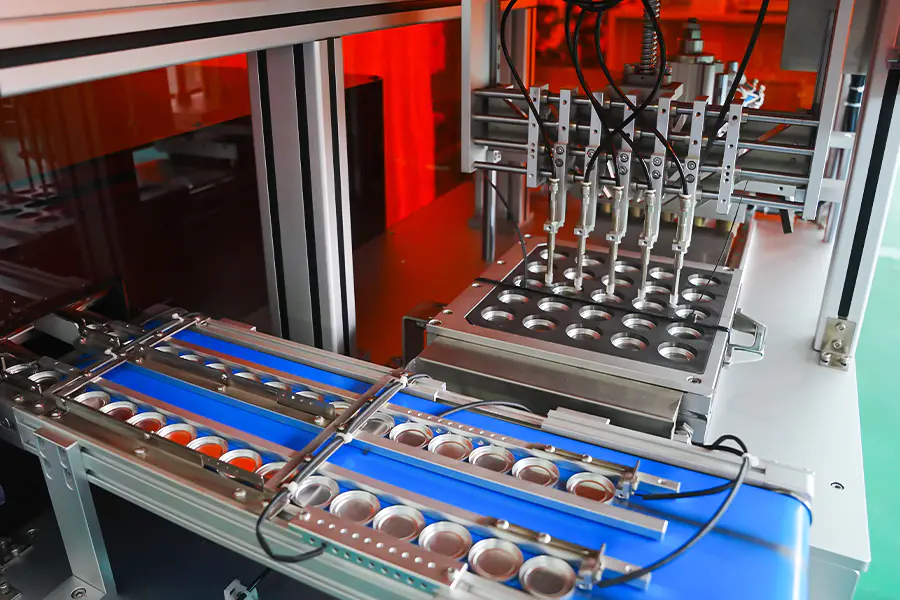
並行して動作する複数のプレス ステーションを備えたロータリー インデックス プラットフォームにより、単一の生産サイクル内でさまざまな粉末配合、パンの形状、または色のバリエーションを同時に圧縮できます。ステーション数は設定可能で、各ステーションは集中型 PLC アーキテクチャを通じて独立した圧力と滞留制御を維持します。
実稼働アーキテクチャ
-
ロータリーインデックステーブル
サーボ駆動のインデクサは各ステーションを 0.02 mm 以内の再現性で位置決めし、連続サイクル動作をサポートします。
-
独立ステーション制御
各ステーションには独自のプレスシリンダー、圧力センサー、ドウェルタイマーが搭載されており、ステーション間でレシピを変更できるようになります。
-
インラインパウダー投与
サーボオーガーフィラーはテーブルインデックスと同期し、充填精度はステーションあたりプラスまたはマイナス0.04 g以内に維持されます。
-
一元化されたデータロギング
ステーションレベルの圧力、重量、および不合格数はバッチごとに保存され、OPC UA または CSV を通じてエクスポート可能です。
コア機能
共有設備で複数 SKU の生産を実行する化粧品メーカー向けに設計されています。
並列ステーションの動作
複数のステーションが同時にプレスされるため、出力はサイクル タイムではなくステーション数に応じて調整されます。 8 ステーション構成では、パンのサイズに応じて 1 時間あたり 3,600 ~ 4,800 ユニットに達します。
混合 SKU 生産
異なるステーションで異なる配合やパン形状を同時に実行できるため、ライン切り替えなしで複数の SKU の小バッチ生産が可能になります。
独立したレシピ制御
圧力、滞留時間、排出ストロークは HMI を介してステーションごとに設定されるため、あるステーションではソフトなチークを押し、別のステーションではハードなハイライターを押すことができます。
工具の標準化
パンチとダイのセットはステーション間で共通の取り付けインターフェイスを使用するため、再調整することなくステーション間で金型を交換できます。
インライン拒否処理
重量と圧力の偏差によりステーションレベルでの拒否が引き起こされ、テーブルを停止することなく欠陥のあるパンが転用されます。
ユニットごとのトレーサビリティ
プレスされた各パンはそのステーション、バッチ、およびプレスパラメータにリンクされており、下流の品質文書化をサポートします。
技術的パラメータ
標準の構成値。ステーション数と圧力範囲はプロジェクト仕様ごとに調整されます。
アプリケーションシナリオ
マルチSKUの柔軟性と大量生産の両方が必要な化粧品製造環境に導入されます。
マルチカラーパレット
各ステーションが 1 つのパレットに対して異なるシェードをプレスすると、テーブルが次のシェード セットにインデックスを付けるため、個別の行の必要性が減ります。
受託製造
ステーションごとのレシピ呼び出しとバッチ文書化により、1 つのシフトで複数のクライアント SKU の同時生産をサポートします。
ファンデーションとコンパクトパウダー
ステーションごとの圧力制御により、パウダー ファンデーションとコンパクトなパウダー パンを大量にプレスして、さまざまなシェードの硬さに対応します。
プレス顔料の製造
プレスされた顔料とミネラルパウダーを、ドーム型や面取り型などのさまざまな形状のパンに圧縮します。
大容量単一 SKU
すべてのステーションは、単一製品の最大スループットを実現するために同じレシピを実行し、1 時間あたり最大 7,200 ユニットに達します。
パイロット生産とスケールアップ生産
配合試行には低いステーション数が使用され、その後、プロセスパラメータを変更することなく、より高いステーション数にスケールされます。
運用に関する質問
ラインオペレーターやプロセスエンジニアが遭遇する一般的な生産およびメンテナンスの状況。
ステーション間の重量変動
HMI 校正ルーチンを使用して、影響を受けるステーションのサーボ オーガを再校正します。ホッパー内の粉末のかさ密度の一貫性を確認し、オーガースクリューが磨耗していないことを確認します。ステーションの圧力センサーの読み取り値をマスター ゲージと照合してください。
テーブル割り出し位置ドリフト
サーボインデクサ・エンコーダのカップリングにバックラッシュがないか確認してください。テーブルのロック機構が各ステーションで完全に係合していることを確認します。インデクサのホーミング サイクルを実行し、機械停止部の摩耗を検査します。スケジュールに従って回転軸受の潤滑を確認します。
ステーション間の不均一な締固め
HMI トレンド画面を通じてステーションごとの圧力曲線を比較します。特定のステーションの油圧低下を検査します。パンチとダイのクリアランスが仕様内であることを確認します。各レシピに対して滞留タイマーが正しく設定されていることを確認してください。
1 つのステーションで拒否率が増加
ステーションをバイパスしてテスト バッチを実行して、ステーションを分離します。排出ロッドに粉末の蓄積や傷がないか点検します。計量センサーのゼロ点を確認し、隣接ステーションからの振動干渉がないか確認してください。
切り替え時間が目標を超えています
ステーション番号とレシピごとに工具の保管を標準化します。段取り替えが始まる前の前段階のパンチとダイセット。クイックリリース クランプを使用し、すべてのステーションが同じ取り付けインターフェイスを使用していることを確認します。オペレータが参照できるように、レシピに切り替え手順を記録します。
統合に関するメモ
ライン統合、工程管理、長期稼働を考慮。
上流の供給
プレスはバッファーホッパーを介して上流の粉末混合および搬送システムと接続します。レベルセンサーは各ステーションオーガへの一貫した供給を維持します。
下流の処理
プレスされたパンは取り出しコンベアまたはロボットアームに移送されます。印刷機は、下流の仕分けと包装のためにステーション識別信号を出力します。
MES とバッチ記録
ステーションレベルの生産データは、OPC UA を通じて MES または ERP システムにプッシュでき、バッチのトレーサビリティと歩留りレポートをサポートします。
予防保守
推奨スケジュールには、2,000 時間ごとの作動油分析、500 時間ごとのパンチとダイの検査、1,000 時間ごとのインデクサーの校正が含まれます。