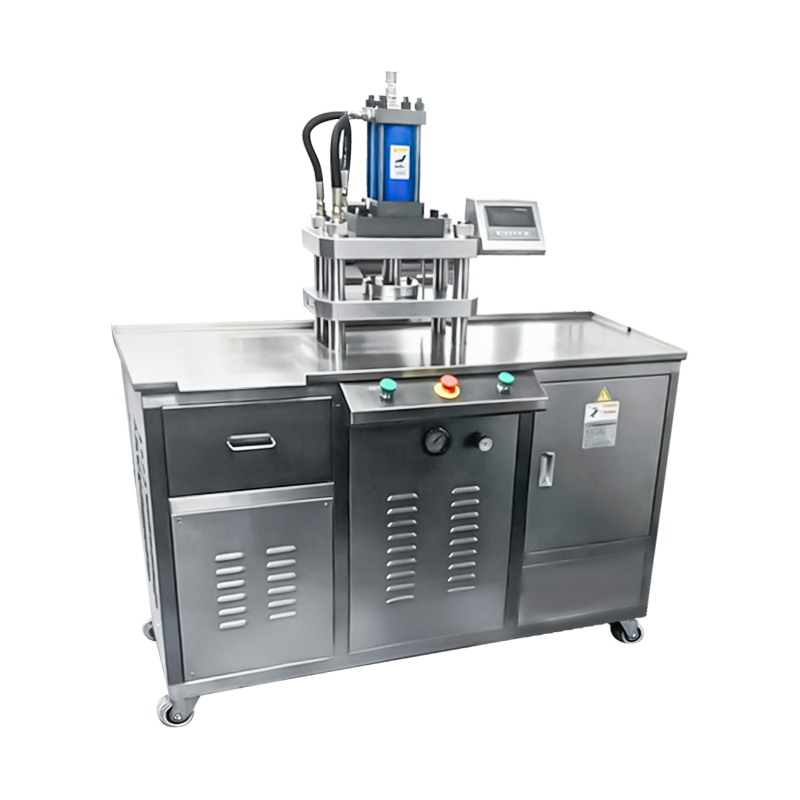
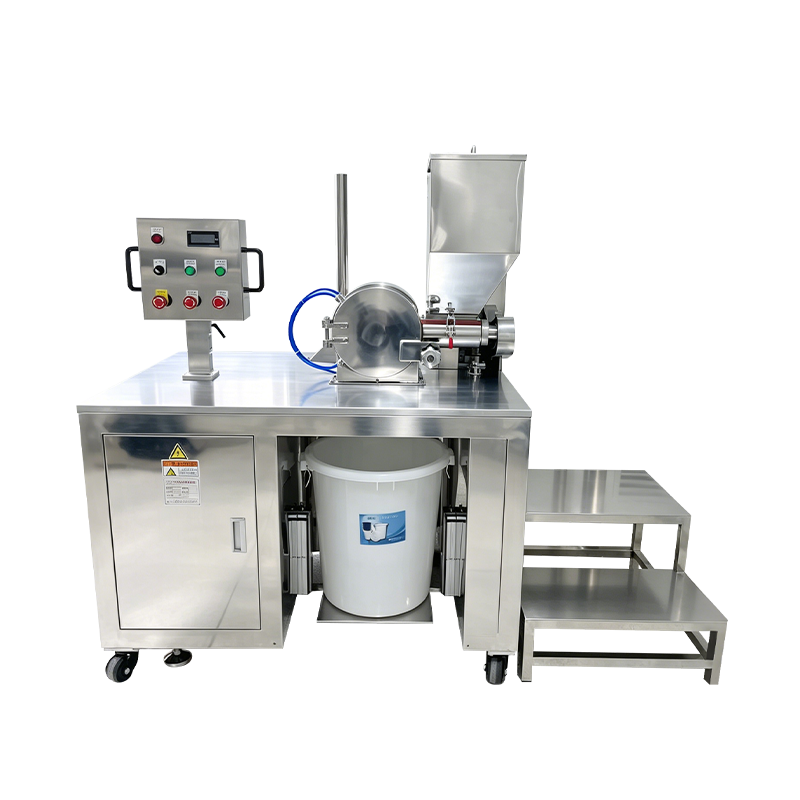
空気圧化粧品粉末プレス機
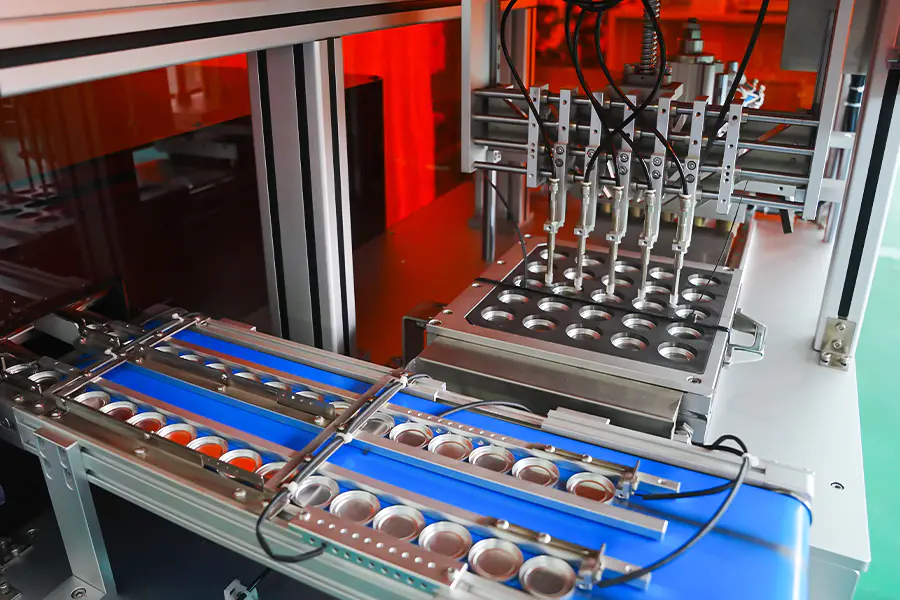
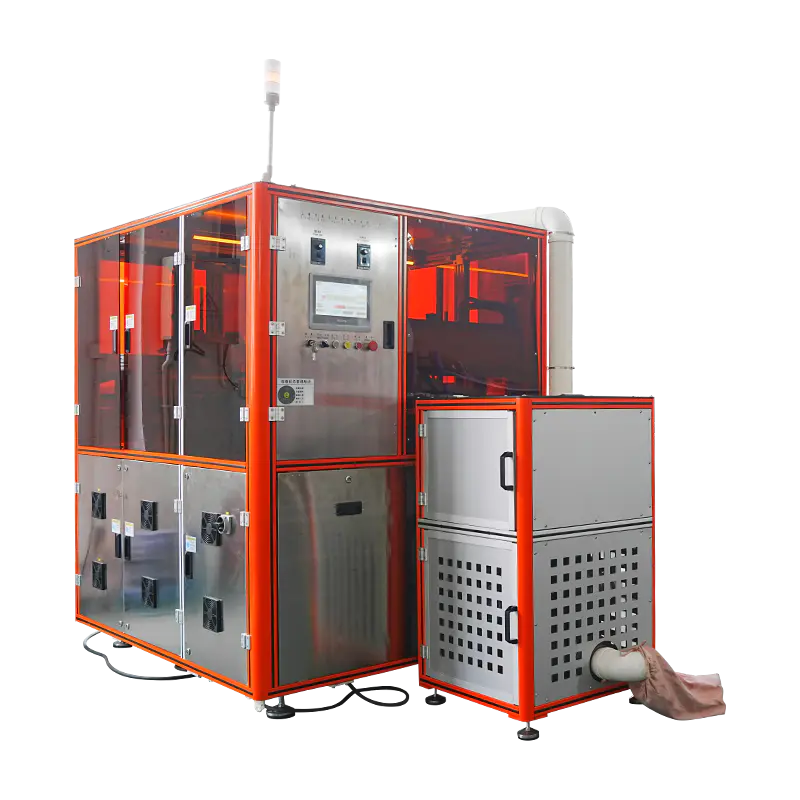
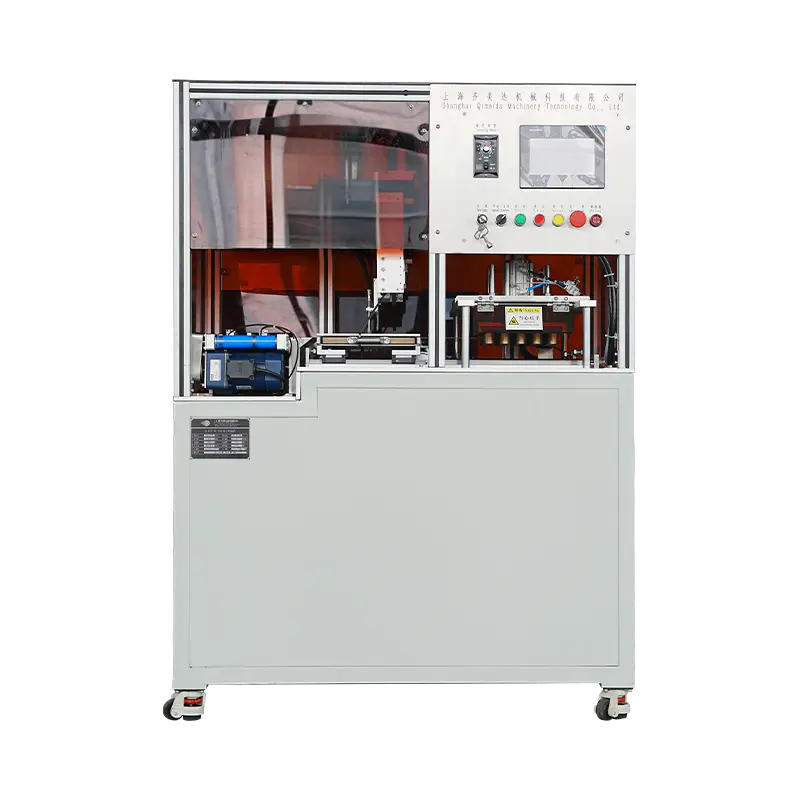
緩い化粧品パウダーを固形のパンやケーキに圧縮するための空気駆動プレスプラットフォーム。空気圧回路は、制御されたシリンダー ストロークを通じて力を加え、サイクル タイムを短縮し、粉体への熱負荷を低く抑えます。短いホールド時間ときれいなリリースが必要な、アイシャドウ、チーク、ハイライター、ライト パウダー ファンデーションのフォーマットに適用されます。
なぜ空気圧作動なのか
化粧品製造において空気駆動プレスが適用される場所を決定するプロセスの特性。
短いサイクルタイム
The cylinder reaches working pressure within a short stroke interval, allowing higher cycle rates than hydraulic actuation on shallow pan formats.
低い熱負荷
Air driven pressing introduces minimal heat into the die area, which suits formulations with low melting point binders or heat sensitive pigments.
クリーンリリース動作
Fast pressure release at the end of the stroke reduces suction between the upper punch and the powder surface, lowering sticking and pan pick up.
シンプルな圧力制御
力は比例空気レギュレーターを通じて設定され、使用圧力はレシピごとに HMI に直接表示されます。
保守範囲の縮小
Air circuit components require less frequent service than hydraulic equivalents, and there is no oil reservoir or oil temperature circuit to manage.
ライン統合の柔軟性
生産フロア全体に油圧ラインを配線することなく、空圧ユニットを上流の充填装置の近くに配置できます。
空気圧回路の概要
力の精度、応答時間、プロセスの再現性を決定するアセンブリ。
空気調整ユニット
フィルタ、レギュレータ、およびルブリケータ アセンブリは、バルブ マニホールドに入る前に供給空気を調整します。 Filtration removes particulate and moisture, the regulator sets the working pressure, and the lubricator supplies a controlled oil mist to the cylinder seals.
比例弁バンク
比例方向バルブは、プレスシリンダーの伸縮動作を制御します。 Valve response is monitored by the control system, and pressure feedback from a transducer is used to hold the set force through the compaction stroke.
プレスシリンダー
ストローク両端にガイド付きロッドとクッションを備えた複動シリンダ。クッション性により、粉末表面と接触する瞬間の衝撃が制限され、エンボス加工されたツールのパンのエッジを保護するのに役立ちます。
フォースフィードバックループ
ダイプレートの下に取り付けられたロードセルが実際の押圧力を測定し、その値を PLC にフィードバックします。コントローラーは比例バルブの開きを調整して、保持ステージ中に定義された許容範囲内に力を維持します。
安全排気回路
ガードが開くか緊急停止すると、ダンプバルブが短い間隔でシリンダー圧力を大気へ排出します。安全回路が開いている間はシリンダは負荷を保持できず、機械は安全状態に戻ります。
技術データ
標準フレーム値。力の範囲とツールはプロジェクト仕様ごとに定義されます。
応用製品フォーマット
空気圧プレス動作に適した粉末タイプとパン形式。
プレストアイシャドウ
標準および大判のアイシャドウ パンでは、保持時間が短く、エッジがきれいで表面が均一なケーキが得られます。
チークとハイライト
ドーム型およびフラットなプレス形式では、きらめく粒子の配向を維持するために圧縮中に低熱入力が必要です。
ライトパウダーファンデーション
空気圧プレスにより過剰な圧縮を回避し、粉末の拡散性を維持する低密度の基礎圧縮。
サンプルサイズのパン
小さなパンや販促用のフォーマットは、試作やサンプルの生産のために短いサイクル時間で低い力でプレスされます。
エンボス加工の表面パン
ロゴや模様のレリーフをクッション材でプレスしたパンで、パンチ面の細かい部分を保護します。
マルチシェードパレットユニット
シェード グループ全体で一貫したパンの高さと仕上げが必要なパレット アセンブリ用の個別のパン。
よくある質問
評価と統合中に発生した運用上の問題。質問を選択して回答を展開します。
化粧品パウダーの空気圧プレスと油圧プレスの違いは何ですか
空気圧プレスは、圧縮空気を通じて力を加え、保持時間の短縮、力の範囲の狭さ、熱に敏感な配合に適しています。油圧プレスは、より長い保持時間でより高い力を提供し、密度の高いケーキや大きなパンの形式に適しています。選択は、ターゲットのケーキの硬さ、パンのサイズ、配合挙動によって異なります。
サイクル中の押圧力はどのように制御されているのか
ダイプレートの下にあるロードセルが実際の力を測定し、その値を PLC に送信します。 The PLC compares this to the recipe setpoint and adjusts the proportional valve opening to hold force within the tolerance band during the hold stage.
バインダー含有量の高い配合物を機械でプレスできますか
はい、目標のケーキ硬度が空気力の範囲内であれば可能です。 High binder formulations tend to benefit from the low thermal input of air driven pressing, but pressure curve settings should be tuned per formulation to avoid over compaction.
安定した運転のために必要な空気の質
供給空気は乾燥し、濾過して微粒子や湿気を除去する必要があります。使用圧力は0.6~0.8MPaが必要です。この仕様を下回る空気品質は力の再現性に影響し、バルブやシリンダーのシールの耐用年数が短くなる可能性があります。
空気回路のメンテナンスはどのくらいの頻度で必要ですか
Recommended intervals include filter element replacement every 1,000 hours, lubricator refill as indicated by the sight glass, proportional valve inspection every 3,000 hours, and full seal kit replacement on the cylinder every 8,000 to 10,000 hours depending on cycle count.
印刷機はクリーンルーム環境に適していますか
The machine can be specified with stainless steel surfaces, enclosed exhaust routing, and food grade lubricants for cleanroom or controlled environment installation.空気圧回路は加圧ゾーンから空気を排出し、粒子の分散を制限します。
このマシンのサイクル出力を決定するもの
サイクル出力は、保持時間、シリンダーのストローク長、充填時間、およびパンのサイズによって異なります。短い保持時間と浅いパンはより高い生産量を生成しますが、深いパンと長い保持時間は時間あたりの単位を減らします。実際の出力は工場の受け入れテスト中に検証されます。
空圧ユニットと油圧ユニットはツールを共有できますか
工具の互換性は、取り付けインターフェースと力の範囲によって異なります。 When both machines use the same standardized plate and the pneumatic unit force range covers the required compaction force, tooling sets can be shared between platforms with documented clearance values.
プロセス逸脱のリファレンス
空気圧プレス中に観察された状況とそれに対応する是正措置。
ホールド中に力の読み取り値が変動する
空気準備ユニットに水分が持ち込まれていないか確認し、フィルターエレメントが飽和していないことを確認してください。比例バルブの応答を検査し、ロードセル信号を基準機器と比較して検証します。供給空気圧がサイクル中に安定していることを確認します。
ケーキ表面にパンチ感が出る
ストロークのコンタクトエンドのクッション性を高め、パンチのアプローチを遅くします。レシピの拡張速度の値を下げます。上部パンチ面がきれいで、有効接触プロファイルを変化させる粉末の蓄積がないことを確認します。
レシピ目標よりも長いサイクルタイム
機械入口のエア供給流量を確認し、消費仕様を満たしていることを確認してください。排気マフラーに詰まりがないか点検してください。メンテナンス記録と照らし合わせてバルブの応答時間を確認し、必要に応じて後退速度を調整します。
パンが上パンチにくっつく
保持時間を短縮し、押し付け力を 10 ~ 15% 下げます。パンチの表面を研磨し、リリース角度が工具の仕様と一致していることを確認します。粉末の水分含有量が 1 ~ 3% の推奨範囲内にあることを確認します。
シリンダー付近から空気漏れが聞こえる
ロッドシールとピストンシールの磨耗を検査します。シリンダーの取り付けがしっかりと行われていることを確認し、両方のポートのフィッティングを確認してください。シール交換後も漏れが続く場合は、シリンダーボアに傷がないか検査し、必要に応じてシリンダーを交換してください。
力がレシピの設定値に達しない
レギュレーターの設定がレシピの値と一致していることを確認します。空気準備ユニットとバルブマニホールド全体の圧力降下を確認します。シリンダーのボアサイズが取り付けられた仕様と一致していることを確認し、ピストンシールを通過する内部漏れがないか検査します。
統合に関するメモ
設置、ユーティリティ、長期的な運用に影響を与える要因。
空気供給要件
上流で濾過と乾燥を行う専用のエアラインを推奨します。機械入口の圧力はサイクル中 0.6 ~ 0.8 MPa 以内に維持する必要があり、機械に専用のレギュレーターを使用することをお勧めします。
床と取り付け
機械には、設置図に指定されている固定点のある水平な床が必要です。プレス機が他の生産設備とフロアを共有する場合は、防振をお勧めします。
騒音管理
排気マフラーとクッションの設定により、オペレーター位置での動作騒音が 75 dB 未満に抑えられます。通常、生産ホールでは追加の音響処理は必要ありません。
保守計画
Recommended intervals include filter element replacement every 1,000 hours, valve inspection every 3,000 hours, and seal kit replacement based on cycle count.記録はマシンのメンテナンス ログと一緒に保管されます。