ロータリー化粧品パウダープレス機
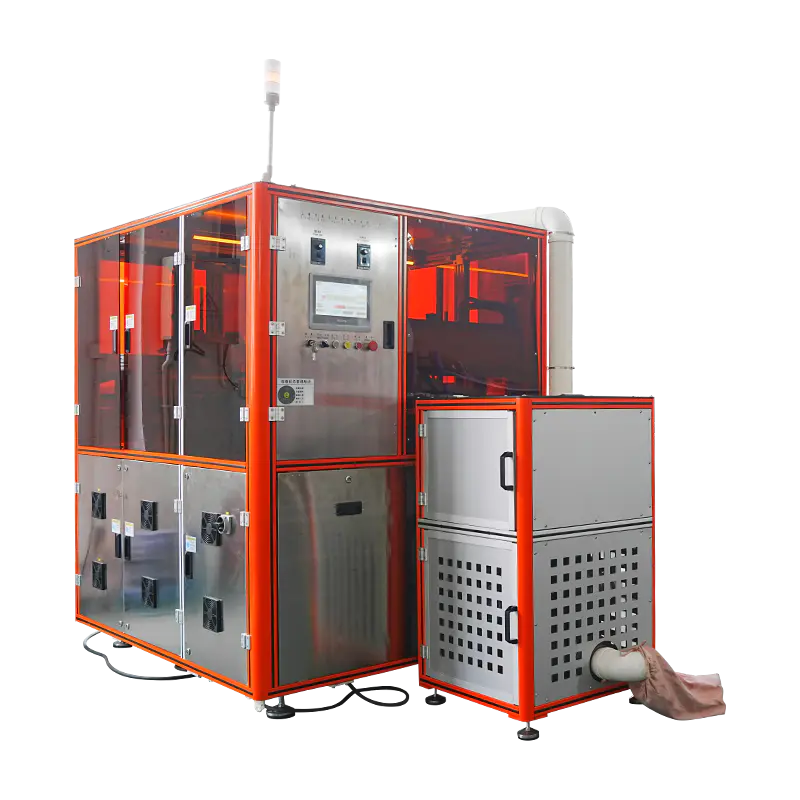
複数のプレス位置を備えた連続回転プラットフォームで、テーブルを停止することなく充填、プレス、排出ゾーンを移動します。この機械は、位置ごとの圧力監視とレシピ主導のプロセス制御を備え、アイシャドー、チーク、ファンデーション、ハイライターなどのプレス化粧品パウダーを持続的に生産できるように構築されています。
連続動作
回転テーブルはプレス中にインデックスを作成するため、充填、圧縮、排出は個別のステップではなく、重複した順序で実行されます。
位置レベル制御
各プレス位置には独自の圧力センサー、ドウェル値、排出ストロークが搭載されており、これらはすべて機械制御システムを通じて個別に処理されます。
キャンペーンベースの制作
レシピをポジション グループに割り当てると、生産キャンペーン中に 1 つの回転サイクルで複数の SKU が並行して生産されるようになります。
機械レイアウト
回転プラットフォームの周囲に配置された機能ゾーン。
粉末の投与
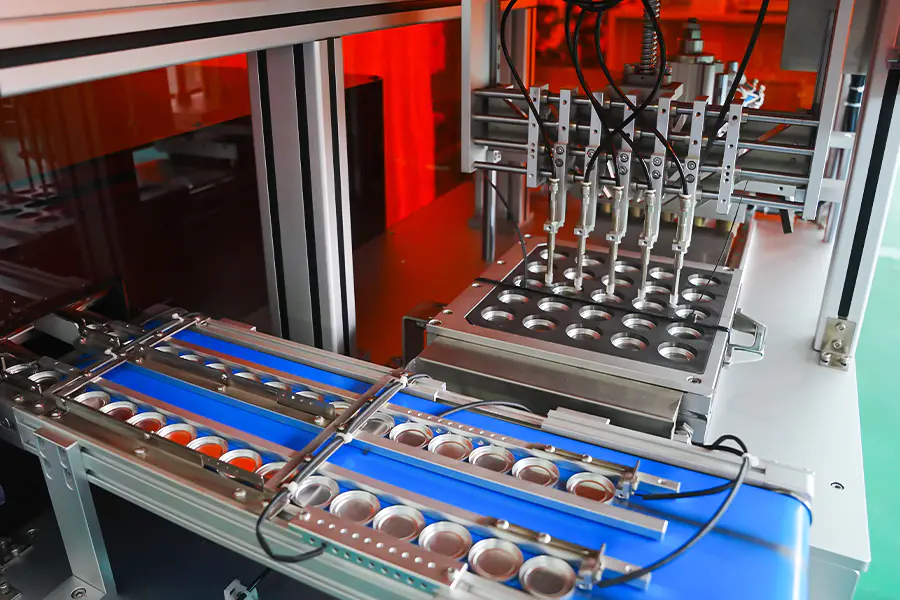
サーボ駆動のオーガヘッドは、テーブルの回転に応じて各位置に位置合わせされます。充填は位置センサーによってトリガーされ、テーブルが加圧ゾーンに進む前にインラインチェック計量機によって投与量の重量が検証されます。
- 充填精度は±0.04g以内
- 配合ごとに個別のホッパー
- 自動ホッパーレベルフィードバック
ロータリープレス
上部および下部のパンチは、構成に応じてカムまたはサーボ駆動のプロファイルに従います。位置が加圧アークを通過するにつれて徐々に圧力が加えられるため、粉末の飛散が減少し、ケーキの完全性が向上します。
- 圧力範囲 1 位置あたり 3 ~ 15 トン
- サーボまたはカム作動オプション
- 位置ごとに独立したドウェル設定
排出と排出
プレスされたパンは同期エジェクターによって金型から持ち上げられ、排出コンベアまたはピック アンド プレース ユニットに移送されます。拒否されたユニットは、テーブルの回転を中断することなく、同じステーションで方向転換されます。
- 空気圧またはサーボによる排出
- 位置連動リジェクトゲート
- ロボット取り出しに対応
仕様の概要
標準構成の値を示します。位置数と圧力範囲はプロジェクトごとに定義されます。
プロダクションフィット
化粧品製造においてロータリープレスが適用される場所。
大容量シェードの実行
連続回転は単一シェードの長時間稼働に適しており、単一ステーションの印刷機に見られる始動損失や停止損失がなく、シフト間で安定した出力を維持します。
並行SKUキャンペーン
ポジション グループには異なる配合やパン フォーマットを割り当てることができるため、単一のロータリー プラットフォームで同じ生産ウィンドウ内で複数の SKU を生産できます。
コンパクトパンとファンデーションパン
大量のボリュームにわたって一貫した密度ときれいなエッジが必要なコンパクトパウダーおよびパウダーファンデーションに適用されます。
パレット部品の製作
マルチカラー パレットの個々のパンは位置グループ内でプレスされ、パレットをロードするために下流アセンブリに転送されます。
受託製造ライン
複数のブランドにサービスを提供する生産環境に適しており、位置ごとのレシピ呼び出しとバッチレベルのレポートにより切り替えの手間が軽減されます。
ミネラルピグメントとプレスピグメント
ひび割れを避けるために低圧力範囲とより長い滞留値が必要な鉱物粉末およびプレス顔料に使用されます。
操作上のリファレンス
ロータリープレス中に発生する状況とそれに対応するアクション。
ポジション間の体重の変化
影響を受けるオーガヘッドに対して位置ごとの校正ルーチンを実行します。粉末のかさ密度がバッチ間で変化していないことを確認します。オーガースクリューと投与バレルに磨耗や粉末の蓄積がないか点検します。位置チェック秤を基準天秤と照合してください。
テーブルのインデックス作成がサイクルの途中で停止する
HMI でインデクサドライブのアラーム履歴を確認します。機械的ロック ピンと位置センサーにゴミがないか検査します。サーボドライブに過負荷状態がないことを確認します。テーブルベアリングの潤滑間隔が守られていることを確認してください。
プレス後にケーキの端が割れてしまう
影響を受ける位置グループのドウェル値を延長します。プレスのアプローチ速度を下げます。パンチとダイのクリアランスが仕様内であることを確認します。粉末の水分含有量を確認します。水分含有量は 1 ~ 3% の範囲にある必要があります。
ポジション間の粉体汚染
ポジションシールドとテーブルの上面に粉体が持ち込まれていないか検査してください。真空引きポイントが汚れていないことを確認します。キャンペーンの間にダイテーブルを清掃し、生産中にホッパーの蓋が閉じたままであることを確認します。
突き出しによりダイ内に残留物が残る
パン深さと突き出しストロークを確認してください。ダイの壁を研磨し、傷がないか検査します。指定の金型潤滑剤を推奨間隔で塗布してください。次の充填サイクルの前に、下部パンチが完全に戻ることを確認します。
ライン統合
輪転機と周囲の機器との接続方法に影響を与えるポイント。
上流の粉体供給
ロータリー プレスは、ブレンディングまたは搬送装置によって供給されるバッファー ホッパーから水を引き出します。レベルセンサーは安定した供給を維持し、高速回転時の飢餓を防ぎます。
下流のテイクアウト
プレスされたパンはコンベアまたはピック アンド プレース ユニットに排出されます。位置識別信号は、下流の仕分け、トレイのローディング、またはパレットの組み立てをサポートします。
データとトレーサビリティ
ポジションレベルの生産データはバッチごとに記録されます。記録を MES または ERP システムにプッシュして、高品質の文書化と歩留まり分析をサポートできます。
保守計画
推奨間隔には、2,000 時間ごとの作動油分析、500 時間ごとのパンチとダイの検査、1,500 時間ごとの回転軸受の保守が含まれます。