サーボ駆動の化粧品パウダープレス機
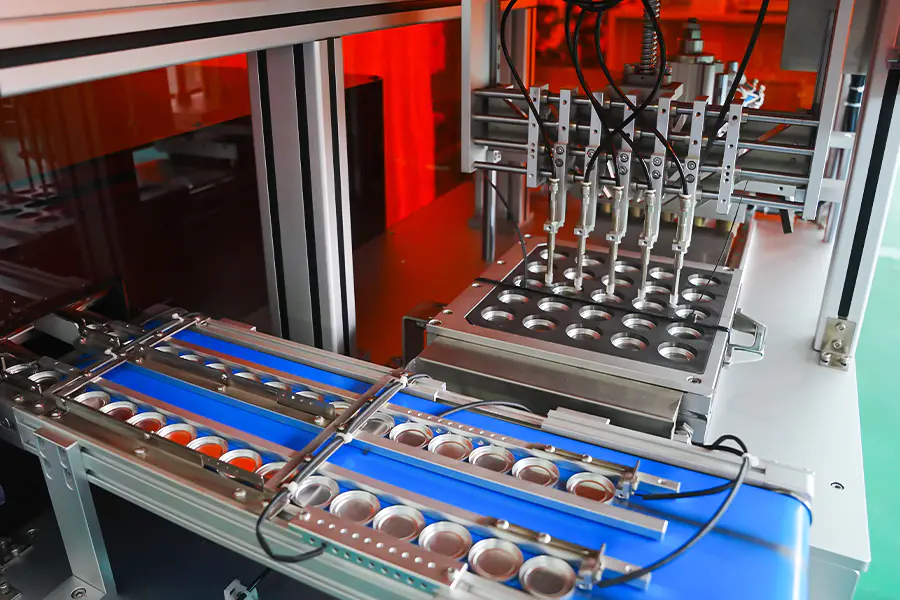
圧縮ストロークが油圧または空気圧回路ではなく、サーボモーターとボールねじアセンブリによって生成されるプレスプラットフォーム。位置、速度、力はドライブパラメータによって制御され、プレスプロファイルを段階的に形成できます。サイクルの再現性、力の精度、プロセスの文書化が指定された要件である化粧品の粉末圧縮に適用されます。
デジタルフォースコントロール
力はサーボ駆動トルクによって生成され、ダイプレートの下のロードセルによって検証されるため、プレス値は圧力レギュレーターの設定ではなくソフトウェアで定義されます。
プロファイルの再現性
プレスプロファイルの各段階はレシピに保存され、ドライブは生産期間に関係なく、サイクルごとに同じ動作曲線を再現します。
プロセスデータのキャプチャ
位置、速度、トルク、および力はサイクルごとに固定サンプリング レートで記録され、曲線データは確認のためにバッチ レコードに対して保存されます。
サーボプレスプロファイル
ストロークはプログラム可能なステージに分割されており、それぞれに独自の速度、位置、力の目標があります。
ステージ1
アプローチラムは規定の速度で粉体表面のすぐ上の位置まで下降します。アプローチ速度はサイクルタイムが短い場合は高く設定され、エンボス加工されたツールの場合は低く設定されます。
ステージ2
お問い合わせ接触点での速度が低下することで、粉体層への衝撃が制限され、圧縮開始時のパンエッジの形状が維持されます。
ステージ3
圧縮力は制御された速度で目標値まで上昇します。圧縮勾配は配合ごとに設定され、ケーキ全体の密度分布を制御します。
ステージ4
ホールド力は、定義された間隔にわたって許容範囲内に維持され、粉末マトリックスが沈降し、結合剤が粒子間を流れることができます。
ステージ5
リリース力は瞬時に解放されるのではなく、徐々に減少します。徐々に解放すると、パンチとケーキ表面の間の圧力差が減少します。
ステージ6
撤回するラムは設定された速度で上部の位置に戻り、排出ステージと次の充填サイクルに向けてダイ領域をクリアします。
ドライブトレインと測定
力の精度とサイクルの再現性を決定するコンポーネント。
サーボモーター
連続加圧定格のACサーボモーターです。トルク出力はボールねじのピッチを通じて押圧力にマッピングされ、ドライブは保持段階中に閉ループ内でトルクを保持します。
ボールねじとラム
プリロードされたボールねじは、回転を低バックラッシで直線運動に変換します。ラムは直線レール上でガイドされ、荷重による横方向のたわみを制限し、パンチの位置合わせを許容範囲内に保ちます。
ロードセル
ダイプレートの下に取り付けられたひずみゲージ式ロードセルで実際の押圧力を測定します。信号は継続的にサンプリングされ、圧縮および保持段階でレシピのターゲットと比較されます。
位置エンコーダ
サーボ モーターのアブソリュート エンコーダーは、高分解能でラム位置フィードバックを提供します。位置の値はステージの移行を定義し、各サイクルのフォース カーブとともに記録されます。
技術データ
標準フレーム値。力の範囲、ストローク、工具はアプリケーションごとに定義されます。
応用生産事例
サーボ駆動プレスに適した製品形式と加工条件。
高密度の色素コンパクト
定義された圧縮勾配を必要とする配合物では、ステージレベル制御の恩恵を受け、高密度パンのキャッピングが軽減されます。
多層コンパクト
異なるプロファイルを備えた連続的な充填およびプレス ステージにより、中間層密度が制御された 2 層または 3 層のケーキが製造されます。
パウダーファンデーション
結合剤を豊富に含むパウダーを徐々に放出してプレスすることで、表面のひび割れを制限し、パンエッジの安定性を向上させます。
エンボスパンのフォーマット
接触速度の低下と圧縮勾配の制御により、レリーフとロゴのパターンが維持されます。
ベイクドケーキプリフォーム
ベーキング段階の前に均一な密度を確立するために、大判のケーキを適度な力で長時間の保持時間でプレスします。
規制された生産ライン
バッチ文書化および逸脱レビューのために、サイクルごとの力および位置データを保持する必要があるプロセス環境。
よくある質問
評価およびライン統合中に発生する一般的な質問。質問を選択して回答を展開します。
サーボプレスと油圧プレスはどう違うのですか
サーボプレスはモーターのトルクとボールネジを通じて力を生成するため、ストロークの位置と速度はドライブによって直接制御されます。油圧プレスは流体圧力によって力を生成しますが、大きな力では効率的ですが、位置の精度は低くなります。サーボプレスは、プロファイルの再現性とサイクルレベルのデータ収集が必要な場合に選択されます。
製品間でプレスプロファイルを変更できますか
はい。各製品レシピには、独自のステージ数、ステージ位置、速度、力目標、および保持時間が保存されます。レシピは HMI から呼び出され、切り替えの際にドライブトレインの機械的な調整は必要ありません。
プレスサイクルごとにどのようなデータが記録されるか
力、位置、速度、駆動トルクは 1 kHz でサンプリングされ、サイクルごとに保存されます。データはバッチ レコードにリンクされており、プロセス レビューや顧客文書用に OPC UA または CSV を通じてエクスポートできます。
機械は高力の用途に適していますか
標準フレームは25トンまで対応します。この範囲を超えると、通常は油圧プレスが指定されます。サーボプレスは、最大の力容量ではなく、精度とプロセス制御を目的として選択されます。
ドライブトレインにはどのようなメンテナンスが必要ですか
ボールねじの潤滑は、定義された間隔 (通常は 1,000 時間の運転ごと) で検証されます。リニアガイドレールは同じ間隔で洗浄と再グリスアップを行っています。ロードセルの校正は 12 か月ごとに行うことをお勧めします。また、エンコーダのバッテリの交換はドライブの製造元のスケジュールに従います。
停電時にマシンはどのように動作するか
電力が失われると、サーボドライブは制御された停止に入り、ブレーキがかかるまでラムは位置を保持します。回復手順では、生産を再開する前に原点復帰サイクルが必要です。中断されたユニットのサイクル データはログにフラグが立てられます。
ツーリングは油圧または空圧機械と共有できますか
ツールの共有は、取り付けインターフェイスと力の範囲によって異なります。同じ標準化されたプレートが使用され、力の範囲が必要な圧縮力をカバーする場合、工具セットは文書化されたクリアランス値で転送できます。
このプラットフォームのサイクル出力を決定するもの
サイクル出力は、ストローク長、ステージ速度、ホールド時間、パンのサイズによって異なります。アプローチ速度の低下とホールド時間の延長により出力レートが低下しますが、浅いパンの短いプロファイルにより高い出力が得られます。実際のレートは工場の受け入れテスト中に検証されます。
プロセス逸脱のリファレンス
サーボプレス中に観察された状況とそれに対応する修正措置。
フォース カーブが保存されたプロファイルから逸脱しています
HMI の参照プロファイルに対して曲線を確認します。基準機器に対するロードセル信号のドリフトを確認します。粉末充填重量が許容範囲内であることを確認し、ボールねじの潤滑状態を確認します。
サーボドライブがトルク過負荷を報告します
ダイ領域に機械的な障害物がないか確認し、ラムがストローク中に自由に動くことを確認します。フォースターゲットがフレーム定格を超えて設定されていないことを確認してください。ボールねじやガイドレールに汚れや潤滑不足がないか点検してください。
位置再現性がシフト中にドリフトする
ドライブ キャビネットの冷却が機能していること、および周囲温度が仕様の範囲内であることを確認します。エンコーダのカップリングにガタがないか確認してください。ホーミングサイクルを実行し、位置値をコミッショニング記録と比較します。
サイクルタイムがレシピの目標を超えています
レシピに照らしてステージ速度設定を確認します。ラムガイドの機械的摩擦をチェックし、注油間隔が守られていることを確認してください。圧縮段階でドライブがトルク制限モードになっていないことを確認します。
圧縮後にパンの端に亀裂が入る
影響を受けるステージの圧縮勾配を減少させて、力の上昇を遅くします。ホールド時間を0.5~1秒延長します。パンチとダイのクリアランスを確認し、粉末の水分含有量が推奨範囲内に留まっていることを確認します。
バッチログにサイクルデータがありません
PLC とデータロギングシステム間の通信リンクを確認してください。ロギングデバイス上のストレージスペースを確認します。サイクル カウンタがリセットされていないことを確認し、PLC クロックがプラント ネットワークと同期しているかどうかを検査します。
統合に関するメモ
設置、ユーティリティ、長期的なパフォーマンスに影響を与える要因。
電力品質
サーボドライブは、高調波歪みが低い安定した電源の恩恵を受けます。プラントの電源に大きな変動がある場合は、駆動電子機器を保護するためにラインリアクトルまたはアクティブフィルターをお勧めします。
床と振動
機械には、設置図に従って固定ポイントのある水平な床が必要です。絶縁パッドは周囲の機器への反力の伝達を軽減し、位置の安定性を向上させます。
キャビネットの冷却
ドライブ キャビネットは空冷されており、エンクロージャの周囲に空気の流れを確保するためのスペースが必要です。キャビネット吸気口の周囲温度は、シフト全体を通じてドライブの仕様内に維持する必要があります。
ネットワークとデータ
コントローラーは OPC UA と CSV エクスポートをサポートしています。ネットワーク構成は、工場の MES またはヒストリアン アーキテクチャに一致するように試運転中に定義され、バッチ識別子は生産記録にマップされます。