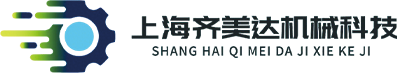
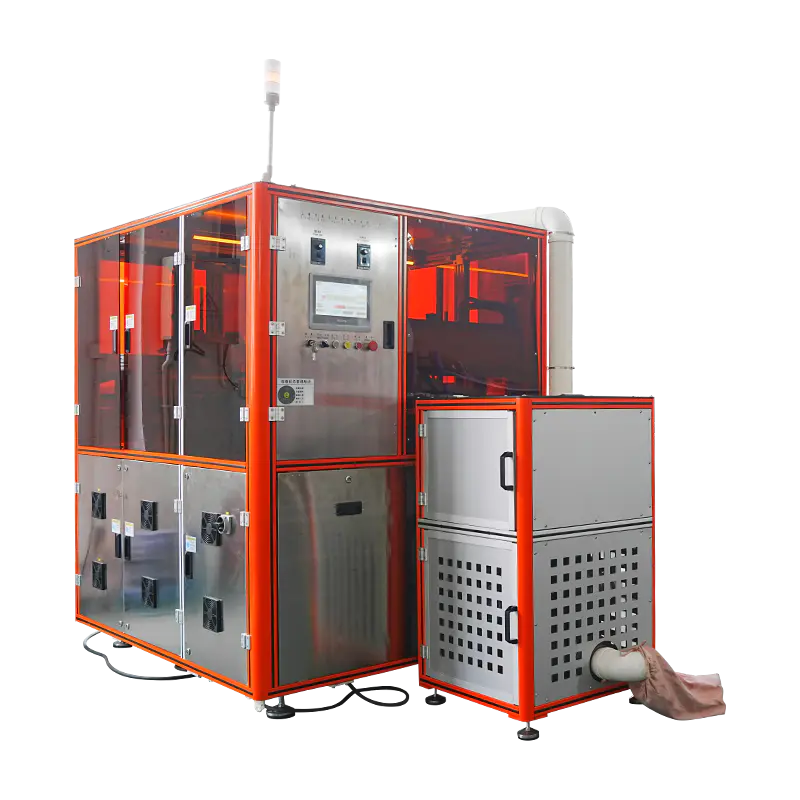
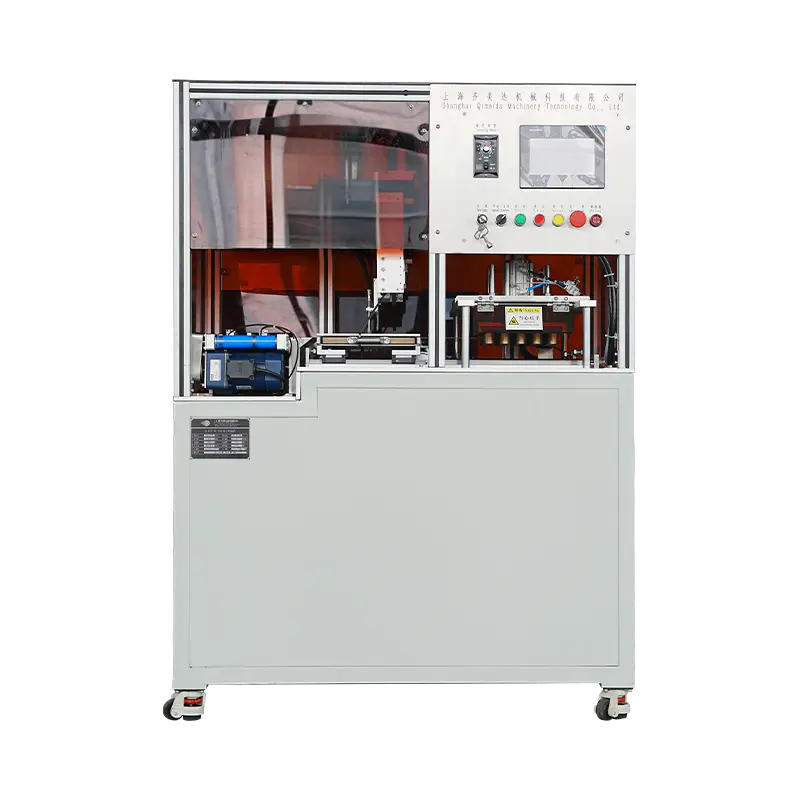
油圧化粧品パウダープレス機
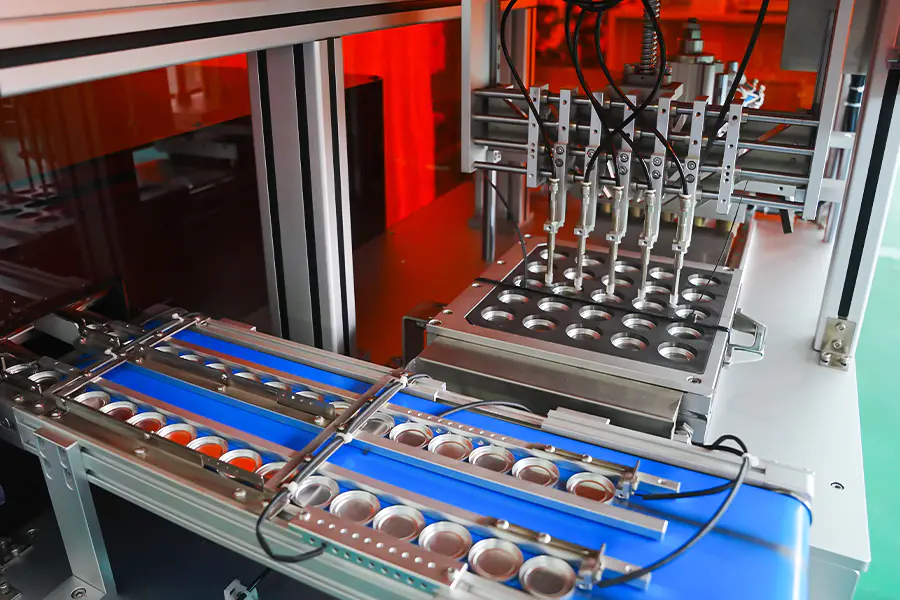
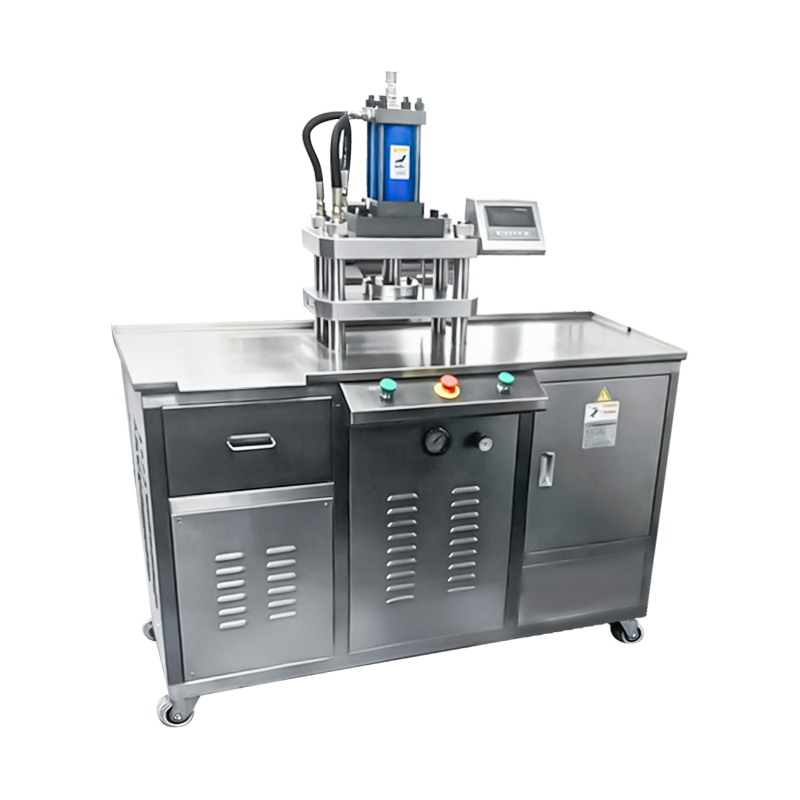
ルースな化粧品パウダーを固形のケーキやパンに圧縮するために作られた油圧プレスプラットフォームです。油圧回路は、制御された圧力曲線で高い力を供給し、機械的プレスに耐える配合物の高密度圧縮を可能にします。この機械は、ケーキの硬度と表面仕上げが制御パラメータとして使用される、アイシャドー、チーク、ファンデーション、ハイライター、およびプレス顔料の製造に適用されます。
油圧力の伝達
閉ループの油圧回路が圧縮ストロークを通じて圧力を維持するため、プレスサイクルを繰り返さなくても、高密度の配合物が目標のケーキ硬度に達します。
プログラム可能な圧力曲線
アプローチ、圧縮、保持、リリースの各ステージは HMI 上で個別に設定され、プレス プロファイルを各配合物の流動挙動に一致させることができます。
熱安定性
作動油は、オイルクーラーとヒーター回路を通じて制御された温度範囲内に保持され、長時間の生産シフトにわたって粘度と力の応答を一貫して保ちます。
データログを強制する
力、位置、および保持時間がサイクルごとに記録され、バッチ記録に対して保存されるため、プロセスのトレーサビリティと逸脱のレビューがサポートされます。
油圧システムのアーキテクチャ
押圧動作とプロセス制御を決定するキーアセンブリ。
パワーユニット
比例弁制御を備えた可変容量ポンプ。圧力は、加圧ラムに取り付けられたロードセルからの閉ループフィードバックによって調整されます。オイルリザーバーには、濾過、レベル監視、温度制御が含まれます。
プレスラム
負荷時の横方向のたわみを制限するためのガイド付き動作を備えた硬質クロムメッキシリンダー。ストローク長とアプローチ速度は制御システムによって設定され、浅いパン形式に合わせてラムを細かい増分で位置決めできます。
ツーリングインターフェース
上パンチ、下パンチ、ダイは規格化されたプレートに取り付けられています。ツーリング セットは、同じフレーム サイズの機械間で交換可能であり、クリアランス値は製品形式ごとに文書化されています。
制御盤
PLC、サーボドライブ、セーフティリレーを別筐体に収納。 HMI は、レシピ管理、圧力曲線編集、アラーム履歴、および生産カウンターを提供します。データは OPC UA または CSV 経由でエクスポートできます。
安全回路
連動ドア、デュアルチャンネル緊急停止、および手動ロードおよびアンロード開口部でのライトカーテン保護によるカテゴリー 3 PLd ガード。ガード違反には油圧がかけられます。
技術データ
標準フレーム値。力の範囲と工具は用途ごとに指定されます。
応用処方
油圧プレスで扱う粉体の種類と製品形態。
高密度アイシャドウ
目標の硬度に到達するには持続的な力が必要な、高密度の顔料ブレンド。多段階の圧力曲線により、深い鍋のキャッピングやエッジのひび割れが軽減されます。
パウダーファンデーション
結合剤含有量が高い成形体は、制御された保持時間の恩恵を受け、放出前に結合剤が粉末マトリックスを通って流れるのを助けます。
プレスピグメント
重い顔料とミネラルのブレンドを低速でプレスし、圧縮ストローク中の粉末の変位を制限します。
ベイクドパウダーケーキ
ベーキング段階前に均一な密度を達成するために、大判のケーキを適度な力で長時間の保持時間でプレスします。
エンボスパンのフォーマット
上部パンチ面のディテールを維持するために、アプローチ速度を下げてプレスされた表面レリーフ付きのパン。
多層コンパクト
連続的な充填およびプレス段階により、中間層密度が制御された 2 層または 3 層の成形体が形成されます。
プロセス逸脱のリファレンス
一般的な油圧プレスの状況とそれに対応する是正措置。
保持中に力は設定値を下回ります
比例弁の応答を確認し、ロードセルのゼロ点を確認します。作動油の温度を検査します。温度は摂氏 35 ~ 50 度の範囲内に保たれている必要があります。アキュムレータのプリチャージを確認し、圧力リリーフ設定を機械の記録と照らし合わせて検査します。
ケーキの硬さはサイクルごとに異なります
アクティブなレシピでホールド タイム値がドリフトしていないことを確認します。インラインチェック計量機によって充填重量の一貫性を検証します。上部パンチ面に粉末が蓄積していないか検査します。これにより、有効な圧縮ギャップが変化します。
油温が動作帯域を超えて上昇する
オイルクーラーの流れをチェックし、冷却回路が遮断されていないことを確認してください。リザーバーレベルを検査し、指定されたグレードのオイルを補充してください。周囲温度が設計範囲を超えている場合は、サイクル レートを一時的に下げ、温度センサーの読み取り値を基準機器と比較して確認します。
突き出すとパンがダイに固定されたままになります
突き出しストロークが現在のツーリング セットのダイの深さと一致していることを確認します。エジェクタプレートに磨耗やずれがないか点検します。次の充填段階に入る前に下部パンチが完全に戻っていることを確認し、エジェクター回路の油圧をチェックします。
ラムの動きがスムーズではない
ガイド レールの汚れを検査し、潤滑が行われていることを確認します。シリンダーロッドの表面に傷がないか確認してください。比例バルブが固着していないことを確認し、ストローク中に記録された圧力スパイクのアラーム履歴を確認します。
サイクル中の油圧アラーム
HMI のアラーム コードを読み取り、関連するセンサーを確認します。オイルレベル、フィルター差圧、温度を確認してください。生産を再開する前に、非常停止回路が閉じていることを確認し、制御盤のアラームをリセットしてください。
導入メモ
設置、操作、長期的なパフォーマンスに影響を与える要因。
財団の要件
機械には、最大押圧力に応じた防振性能を備えた水平な床が必要です。荷重時のたわみを制限するために、設置図に固定点が指定されています。
作動油の選択
油グレードは設置場所の周囲温度範囲に基づいて選択されます。指定されたグレードは整備書に記載されており、補充やオイル交換の際には必ず使用してください。
工具保管場所
パンチとダイのセットは、保護コーティングが施された専用ラックに保管する必要があります。製造キャンペーン間の表面仕上げを維持するために、保管条件と取り扱い手順が文書化されています。
メンテナンス間隔
推奨スケジュールには、1,500 時間ごとのオイル分析、2,000 時間ごとのフィルター交換、500 時間ごとのパンチとダイの検査、12 か月ごとのロードセル校正が含まれます。