完全な化粧品パウダー製造ラインの主要設備: 2026 年ガイド
Time: Sep 05, 2026
ファンデーション、チーク、アイシャドウ、ブロンザーなどのプレスト パウダーの生産ラインの計画は、機械の訓練である前に能力の訓練です。まず、1 分あたりのパン数で目標生産量を設定し、次に各プロセス段階を逆算して装置チェーンを定義します。紙の上では完成しているように見えても、スループットが一致していないラインでは、ミキサーが稼働していない間、印刷機はアイドル状態のままになります。
完全な化粧品パウダー製造ラインは、原材料の計量、予混合、粉砕、混合、パン充填、プレス、仕上げの 7 つの段階にまたがります。いずれかの段階で設備が欠落していたり、設備が過大であったりすると、サイクルタイムの遅延、不合格率の上昇、手作業の増加、製品品質の一貫性の欠如など、測定可能な損失が発生します。このガイドでは、バランスの取れたラインを計画するための実用的な仕様とともに、各段階の主要な機器を特定します。
完全な化粧品パウダー生産ラインには何が含まれますか?
すべてのプレストパウダーラインは同じプロセスロジックに従うため、個々の製品ではなくプロセスシーケンスに基づいて設備を計画できます。
| ステージ | コア機器 | 代表的な仕様 | ライン上の効果 |
| 1. 計量 | 自動計量計量ステーション | /- 微量食材の精度 2 g | バッチの拒否を防止します |
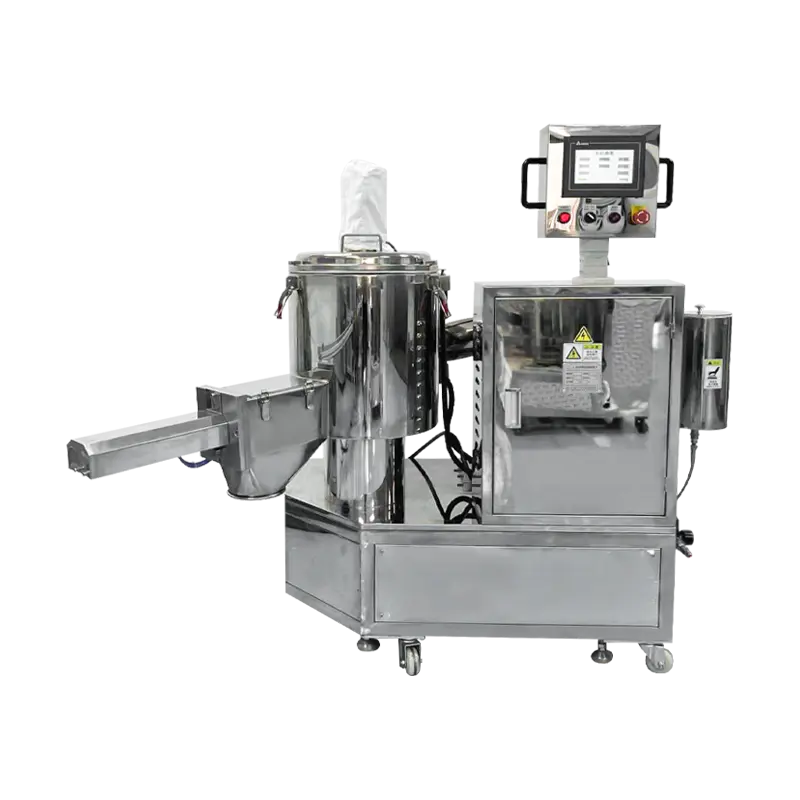
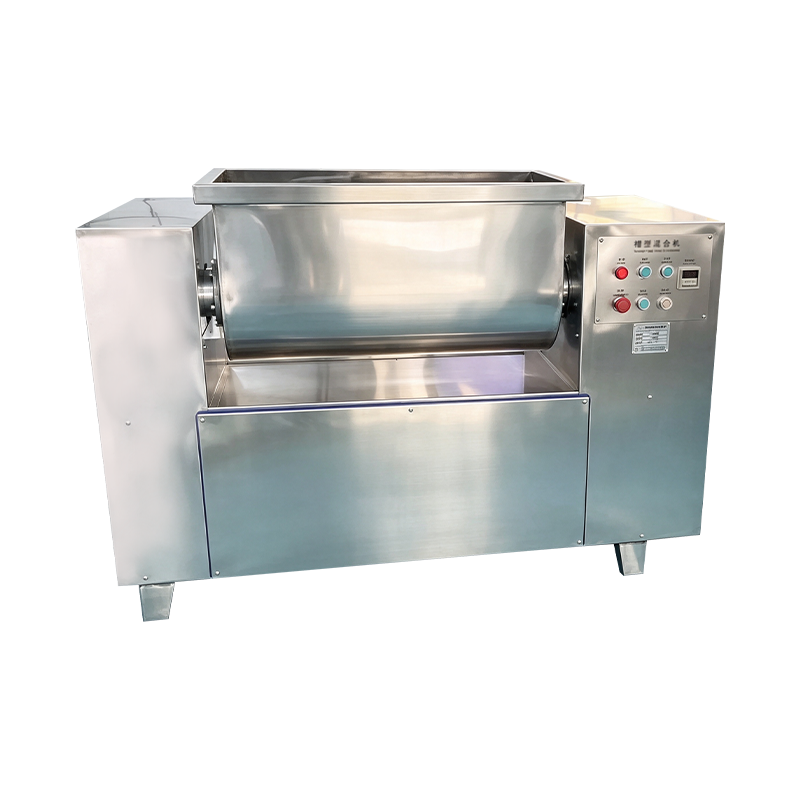
| 2. プレミックス | リボンミキサーまたは高せん断ミキサー | 使用量100~500L | 均一な顔料分散 |
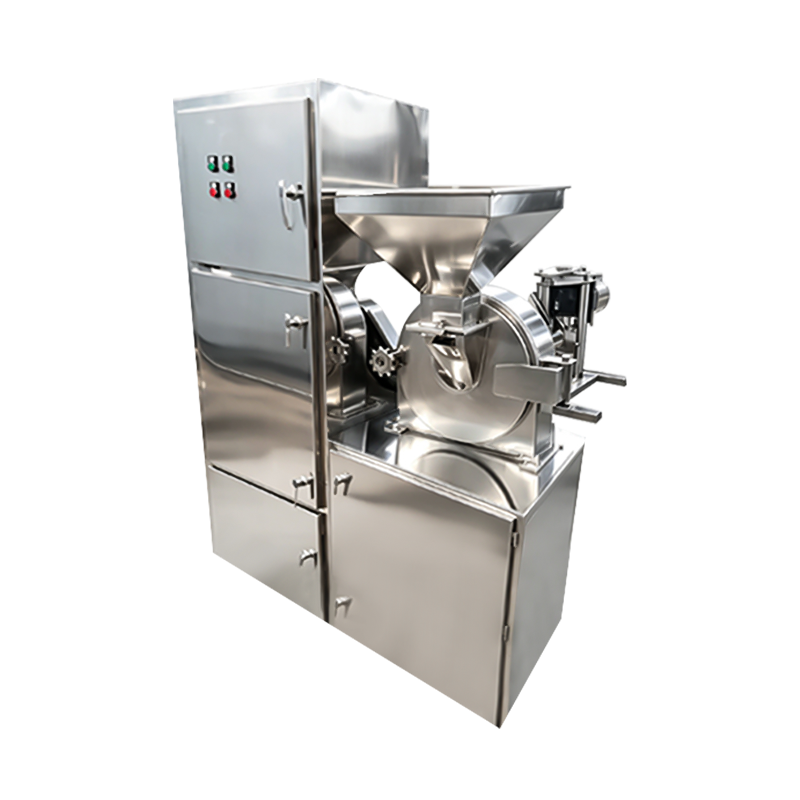
| 3.粉砕 | エアジェットミルまたはピンミル | 平均粒径15~25ミクロン | スムーズなプレス、低破損 |
| 4. ブレンド | Vブレンダーまたはコーンブレンダー | 200~1000Lのバッチサイズ | 最終的な色の一貫性 |
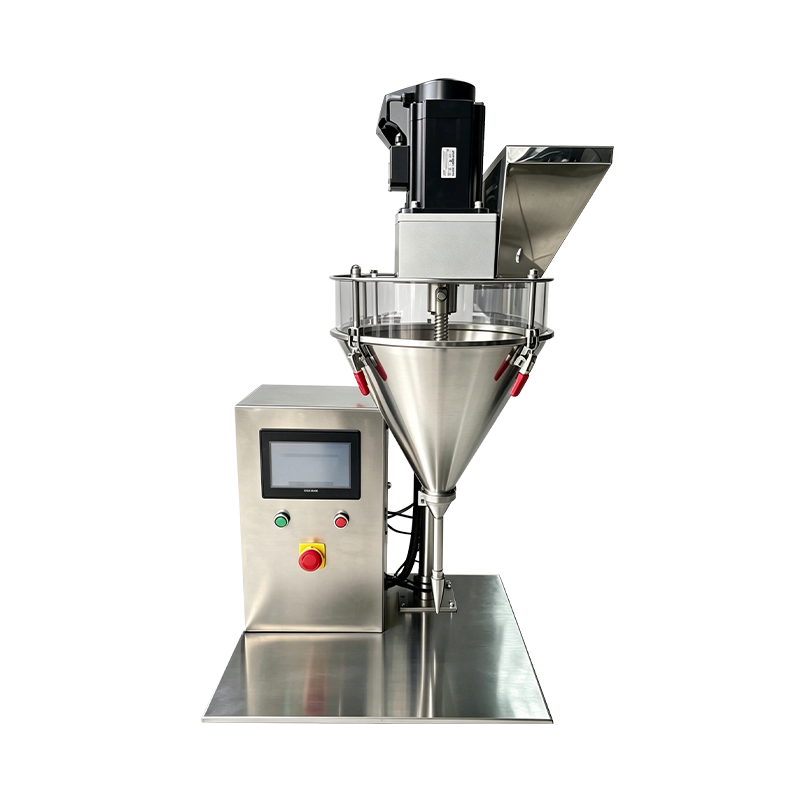
| 5. パンの充填 | マルチヘッド粉末充填機 | 毎分40~60パン | 安定した充填重量 |
| 6. プレス | 油圧タレットパウダープレス | プレス力5~15トン、多個取り | 高出力でクラックが少ない |
| 7. 仕上げ | 除塵・拭き取り・組立コンベア | プレスとインラインで | クリーンな製品プレゼンテーション |
ラインの強度は、粉砕および混合の段階で決まります。粉末が一貫性のない粒子サイズでプレスに到達した場合、どのプレス設定でも、結果として生じる亀裂、粗い質感、または色の縞を修正することはできません。
混合およびサイズ縮小装置: 品質の基盤
プレミックスは配合の品質を決定する場所です。 500 リットルのリボン ミキサーは 8 ~ 12 分でファンデーション バッチを完成させます。リボン ミキサーが適用するせん断レベルによって、顔料とバインダーがどの程度均一に分散するかが決まります。
- リボンミキサー: 顔料の構造を維持しながら、色の均一性を得るために穏やかにブレンドします。
- 高せん断ミキサー: 疎水性で濡れにくい顔料をより迅速に分散します。
- エア ジェット ミル: 熱を蓄積することなく粒子サイズを 15 ~ 25 ミクロンの範囲に縮小します。
- ピンミル: 熱を加えて安定したフォーミュラに最適な、費用対効果の高い代替品です。
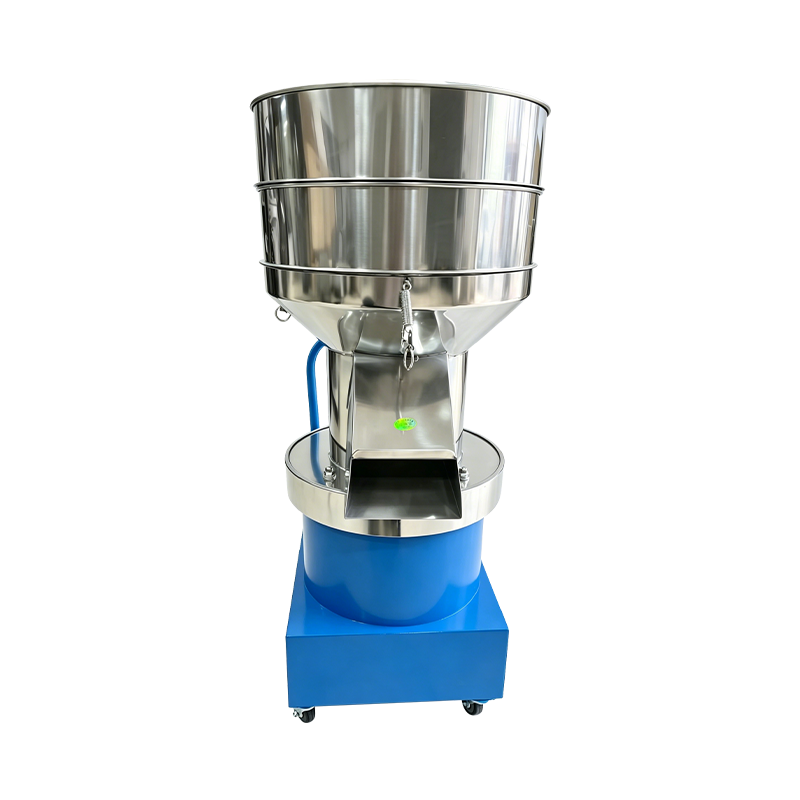
- ふるいまたはふるい: 充填前に大きな粒子や異物を除去します。
粒子サイズは、混合と加圧の間で最も制御可能な変数です。コンパクトパウダーは通常、20 ~ 30 ミクロンの d50 で良好にプレスされます。 10 ミクロン未満では粉末が凝集します。 60 ミクロンを超えると、プレスケーキ上にテクスチャーが見えるようになります。
パン充填とプレス: ラインの核心
パン充填は各パンに正確な粉末量を計量し、パウダープレスはその緩い充填物を所定の硬度と表面仕上げを備えた圧縮体に変換します。
タレットパウダープレス
マルチキャビティのロータリー設計で、毎分 40 ~ 60 パンの速度で稼働します。連続供給によりラインが動き続け、年間 500 万から 1,000 万個を超えるパンの生産量に適しています。プレス力は、必要な圧縮密度に応じて通常 6 ~ 15 トンの範囲になります。
シングルステーションプレス
数分で工具を交換して、1 分あたり 8 ~ 15 個のパンを生産します。資本コストが低く、柔軟性が高いため、開発バッチ、短期間、および頻繁な色変更に最適です。
- 充填深さを設定し、ドーセータ上の目標充填重量を確認します。
- 圧縮中の粉末の吹き抜けを防ぐために、パンチの移動速度を調整します。
- 配合硬度に応じて圧縮力と滞留時間を設定します。
- エッジの欠けや表面のかすれを避けるために、排出速度を調整します。
10 個のキャビティを備えたタレット プレスは 1 分あたり 6 サイクルで稼働し、1 分あたり 60 枚のパン、つまり 8 時間のシフトでおよそ 28,000 枚のパンを生産します。このリズムには、充填、検査、梱包ステーションを同じ速度に合わせる必要があります。
パウダーラインを安定に保つ補助装置
補助システムが線図に現れることはほとんどありませんが、補助システムは単一の生産マシンよりも稼働時間と製品の品質を向上させます。
- 防爆集塵: 微粉を捕捉し、爆発の危険を軽減し、材料の回収を可能にします。
- 湿度管理: 吸湿性の原材料を保護するために、梱包エリアを相対湿度 50 ~ 55% 未満に保ちます。
- 圧縮空気の供給: 空気圧アクチュエーターに供給し、成形パンのブローオフ洗浄に動力を供給します。
- 静電気による接地とイオン化: 静電気による充填重量のドリフトや粉体の付着を防ぎます。
- 洗浄ステーション: 色と配合の間の切り替え時間を短縮します。
品質管理装置と公差チェック
品質管理機器は、別の実験室ではなくライン内で動作します。インラインチェックでは、欠陥がホッパーに蓄積される前、または梱包ステーションに到達する前に検出されます。
| QCステーション | 測定 | 一般的な許容差 |
| 計量器をチェックする | 充填重量 | /- 目標の 2% |
| ひび割れ・欠けセンサー | 表面の完全性 | 全数インライン検査 |
| 金属探知機 | 鉄および非鉄の汚染 | 0.7 mm未満の鉄、1.2 mm未満のステンレス |
| 硬さ試験機 | コンパクトな硬さ | 3 ~ 8 kg の押し込み力、サンプリング |
設備が充実したラインにより、不良率は 1.5% 未満に抑えられます。インライン QC を使用すると、生産ロット全体を割引するのではなく、すべての不良品を特定のステーションまで追跡できます。
生産目標に合わせてラインを適切なサイズに設定する
装置の選択は、機械のパンフレットではなく、年間生産目標から始まります。 Shanghai Qimeida Machinery Technology Co., Ltd. などのメーカーは、顧客の製品構成と生産能力に合わせた自動粉末プレス ソリューションを構築しています。
5~15t
コンパクトパウダー化粧品の代表的な押圧力範囲
40-60
中型タレットプレスの出力範囲(パン/分)
28,800
1 分あたり 60 パンで 8 時間シフトあたりのパン
<1.5%
完全なインライン QC による目標ライン不良率
完全な粉末製造ラインにおける設備グループ別の一般的な投資シェア。
パウダープレス機
32%
パン充填システム
18%
混合とサイズの縮小
16%
補助および集塵
14%
品質管理と検査
10%
組み立てと梱包
10%
賢明な投資とは、印刷機の予算と混合および製粉の予算のバランスを取ることを意味します。プレス機は生産量を決定しますが、ミキサーと製粉機は製品が市場性があるかどうかを決定します。まず粒子サイズと水分の仕様を定義し、次にプレス能力を生産目標に合わせます。
FAQ:化粧品粉末製造装置
プレストパウダー製造ラインを計画する際に工場管理者やプロジェクト チームが抱く最も一般的な質問は次のとおりです。
ほとんどの新しいラインでは、年間目標を 15 ~ 20% 上回る生産能力のバッファーが、色の切り替え、メンテナンスの停止、および将来の製品の成長を吸収します。
化粧品パウダーの製造ラインを構成する機械は何ですか?
完全なラインには、計量ステーション、リボンまたは高せん断ミキサー、エアジェットまたはピンミル、ふるい機、マルチヘッドパンフィラー、油圧粉体プレス、仕上げコンベア、重量チェッカー、金属検出器、および集塵システムが含まれます。
プレストパウダーがひび割れたり崩れたりする原因は何ですか?
亀裂は通常、粒子サイズが粗かったり一貫性がなかったり、結合剤含有量が少なかったり、滞留時間が不十分なプレスサイクルが原因で発生します。取り出し速度が速すぎるとケーキの端が破れてしまうため、取り出し速度も重要です。粉砕カーブを修正し、プレスサイクルを調整することで、ほとんどの場合は解決します。
タレットプレスとシングルステーションプレスのどちらを選択すればよいですか?
年間生産量がおよそ 500 万から 1000 万パンを超え、製品の切り替えが頻繁ではない場合は、タレット プレスを選択してください。現像バッチ、短期間の印刷、および頻繁な色変更にはシングルステーション印刷機を選択し、フォーミュラがロックされたらタレット処理能力に移行します。
必要な回線容量はどのように計算しますか?
年間目標量を営業日とシフト時間で割った値から逆算して、1 分あたりに必要なパンを取得します。プレスはその速度を定義し、ミキサーのバッチサイズは供給を維持する必要があり、フィラーと QC ステーションもそれに合わせなければなりません。色の変更とメンテナンスのために 15 ~ 20% のバッファを追加します。