コンパクトなパウダープレス機が小バッチの化粧品製造を最適化する方法
Time: Sep 30, 2026
300 ~ 800 パンのバッチで 40 のプレストパウダー SKU を運用している化粧品 OEM は、1 シフトあたり 12,000 パン用に構築された高速ラインで、色合いを変えるたびに 3.5 時間をロスしていました。 1 か月にわたって、その切り替えのダウンタイムにより、利用可能な生産時間の 18% が消費されました。公称ライン速度と実際のバッチサイズとの間のギャップは、まさにコンパクトな粉末プレス機が埋めるように設計されているものです。
小ロットの化粧品製造は、大量生産の縮小版ではありません。コスト構造、主要なボトルネック、品質リスクが異なります。コンパクトな粉末プレス機は、これらの違いを直接攻撃します。極度のスループットと引き換えに極度の柔軟性を実現し、少量バッチの経済性を実現します。
小バッチの経済性により、生の出力ではなく、切り替え速度が向上します
小バッチの化粧品製造の場合、収益性は最大プレス速度ではなく、切り替え時間と材料歩留まりによって決まります。
従来の自動プレスラインは、稼働させると小型機械の数倍の生産能力を発揮します。その出力は、ラインが何時間も中断なく稼働する場合にのみ実現されます。一般的なバッチが 500 個のパンである場合、より高速なマシンがシェードの切り替えに 3 時間を必要とする場合、1 分あたり 60 個のパンをプレスするマシンは、1 分あたり 15 個のパンをプレスするマシンよりも利点がありません。
経済学は、次の 3 つの測定可能な方法で小規模に変化します。
3.5時間~28分
従来ラインからレシピリコールによるコンパクトプレスへの切り替えドロップ
18%
在来ラインの色合い変更による生産時間のロス
1%
コンパクトプレスにおける一般的なサーボドージング充填公差
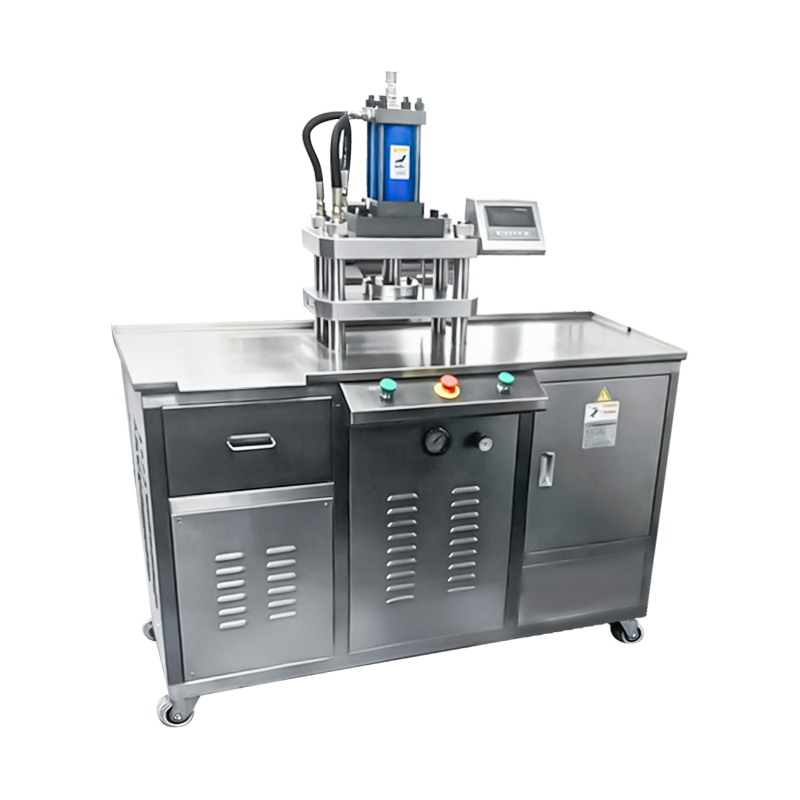
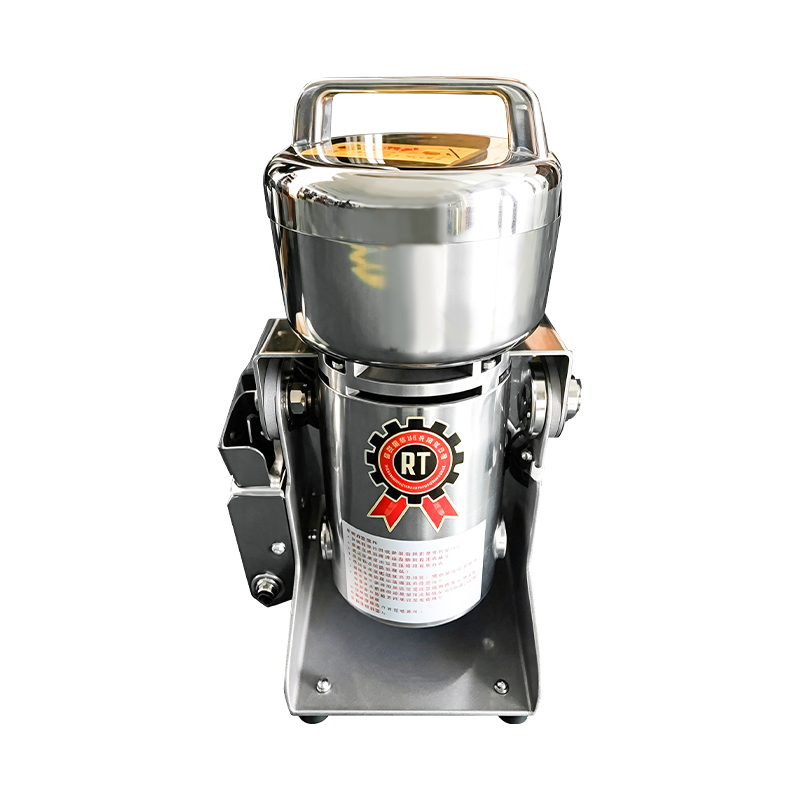
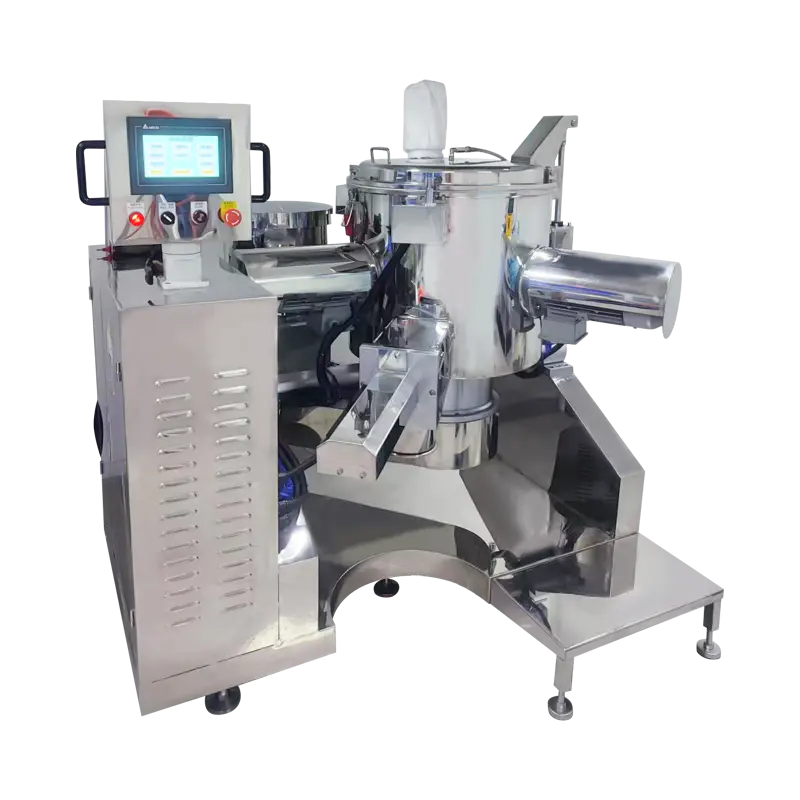
コンパクトな粉末プレス機は、素早い金型交換、少量の粉末充填量、保存されたレシピプロファイルを考慮して設計されたシングルステーション プレス システムで、数千パン未満のバッチに対応するサイズです。
これらのマシンは、サイクル タイムを短縮するのではなくセットアップを短縮するため、小さなバッチを最適化します。セットアップにかかる時間の節約はポートフォリオ内のすべての SKU で増加しますが、高速回線でのサイクルの高速化は、長期実行を正当化するのに十分な規模の少数の SKU にのみ役立ちます。
コンパクトな印刷機を無駄のないものにする 4 つのエンジニアリング上の選択
コンパクトな粉末プレス機は、工具不要の金型クランプ、サーボ駆動の粉末注入、密閉充填、レシピベースの圧力制御という 4 つの具体的なエンジニアリングの選択肢を通じて、小バッチ生産を最適化します。
これらの各機能は、小規模バッチのコスト構造のさまざまな部分を攻撃します。工具不要のクランプ攻撃切り替え。サーボドージングは、低スループットでの重量の一貫性を攻撃します。密閉された充填物がシェード間の汚染を攻撃します。レシピ制御は、すべての新しい SKU の最初のバッチを消費する試行錯誤を攻撃します。
- 工具不要の型締: 磁気クランプまたはレバー操作クランプにより、レンチやオペレータに依存する力を必要とせずに、金型の交換が 3 ~ 5 分で完了します。
- サーボオーガ充填: 閉じたオーガスリーブが回転数によって粉末を計量し、毎分 10 ~ 15 個のパンで充填重量を 1% 以内に保ちます。
- 密閉された粉末チャンバー: 充填領域とプレス領域が密封されているため、遊離した顔料がシェード間で漂流することがなく、クリーニング時間が推定 70% ~ 85% 短縮されます。
- レシピメモリ: 各 SKU は独自の圧力、滞留、充填深さのプロファイルを保存するため、オペレーターの推測ではなく、校正された設定に基づいて新しいバッチが開始されます。
60 人規模の OEM 工場での文書化されたトライアルでは、ツールレスクランプとレシピリコールを備えたコンパクトプレスに生産が移行した後、400 パンのブラッシュバッチの段取り替えが 3.5 時間から 28 分に短縮されました。クリーニングのダウンタイムが 85% 減少しました。
これら 4 つの選択肢を組み合わせると、マシンは大きな行の小さなコピーのように動作しないことになります。これは、すべてのシェードを再現可能なキャリブレーション済みの実行として扱う柔軟なワークセルのように動作します。
機械を稼働させる前に、これらのプレスパラメータを制御してください
圧縮力、滞留時間、充填深さによって、プレストパウダーが結合し、きれいに放出され、取り扱いに耐えられるかどうかが決まります。そして三人は交流する。
バイヤーはトン数だけで機械を比較することがよくありますが、他の 2 つのパラメータがなければトン数は意味がありません。強い力で短時間の滞留サイクルを行うと、表面が粉砕され、内部の結合が不十分になります。長時間の低力サイクルでは、硬度が改善されずにサイクル時間が無駄になります。使用できる範囲は狭く、顔料の量とバインダーの含有量によって変化します。
| パラメータ | 代表的な範囲 | 設定が低すぎる場合 | 設定が高すぎる場合 |
| 圧縮力 | 30~80kN | 触ると粉が出る砕けやすいケーキ | 表面の亀裂と鍋の変形 |
| 滞留時間 | 1~3秒 | 弱い結合とエッジ剥離 | 過圧縮と遅いサイクル |
| 充填深さ | 2~5mm | パンラインが見える薄いケーキ | 過剰な流出と排出不良 |
経験則: シェードの圧縮力は、保存されているレシピ値の 5 kN 以内に保ちます。酸化鉄顔料の負荷が高い場合、必要な力は少なくなります。タルクを多く含むフォーミュラにはさらに多くの量が必要です。
小規模なバッチの場合、実際的な結果として、レシピの保存は便利な機能ではなくなります。これは、生産者が、間に 3 つの試行バッチを焼くことなく、午前中に 400 パンのバッチを実行し、午後に 800 パンのバッチを実行できるメカニズムです。
シェードごとの切り替え時間(分)
プレスモデルを実際のバッチミックスに合わせる
出力定格を比較する前に、最小バッチ、色調変更頻度、金型ライブラリをマッピングして、コンパクトな粉末プレス機を選択します。
同じトン数の 2 台の小型プレスは、あるプラントでは正解でも、別のプラントでは不正解になる可能性があります。最初の決定は、オペレーターが印刷機の前に立つ必要があるかどうかです。
半自動小型プレス
- オペレーターがパンをロードし、各サイクルを開始します
- 通常、毎分 5 ~ 12 パンを出力します
- 購入価格が安くなり、メンテナンスが軽減されます
- 研究室規模の作業、カスタム シェード、パイロット バッチに最適
全自動小型プレス機
- 自動パン供給、プレス、排出
- 通常、毎分 12 ~ 25 パンを出力します
- より高い投資。安定したSKU需要が必要
- 確立された色合いでの 1,000 個以上のパンの実行に最適
ほとんどの小ロット生産者は、金型ライブラリとレシピ メモリが設置時に設定されている場合、30 ~ 50 SKU をカバーするのに 1 台のコンパクト プレスだけで済みます。
問い合わせを送信する前に、次の 4 段階の監査を実行します。
- 過去 12 か月間のすべてのプレストパウダー SKU とそのバッチ サイズをリストします。
- 洗浄や金型の交換を含め、シェードごとの実際の切り替えダウンタイムを測定します。
- 使用する鍋の直径と深さを記録します。これにより金型在庫が定義されます。
- 最大 3 つの SKU のバッチの増加を計画して、印刷機の生産率を調整します。
監査には分単位の精度は必要ありません。生産ログにすでに存在するデータは、柔軟性を確保するために半自動マシンが必要か、それとも再現性を確保するために完全自動マシンが必要かを明らかにするのに十分です。 Shanghai Qimeida Machinery Technology Co., Ltd. のようなメーカーは、化粧品 OEM/ODM 生産者向けにカスタムの粉末プレス装置を設計し、10 年以上の機械経験を積んでおり、機械の出荷前にこれらの監査出力を金型図面、充填校正値、レシピ プロファイルに変換できます。
よくある質問
コンパクトな粉末プレス機が経済的に稼働できる最小バッチ サイズはどれくらいですか?
200 ~ 300 個のパンのバッチは、切り替えが 30 分未満にとどまり、粉末の損失が 5% 未満にとどまる場合に経済的になります。 100 パン未満の場合は、通常、自動プレスよりも実験室規模のツールまたは手動プレスの方が実用的です。
コンパクトプレスは、相互汚染なしにさまざまな粉末配合を処理できますか?
はい、機械に密閉された充填チャンバー、取り外し可能なホッパー、および文書化された洗浄プロトコルが備わっている場合に限ります。密閉されたパウダーハンドリングを備えたコンパクトプレスでは、前の色合いの残留顔料を視覚的に検出できない程度に抑えるには、通常 15 ~ 20 分の洗浄サイクルで十分です。
小型粉末プレス機にはどのようなメンテナンスが必要ですか?
日常業務には、金型表面の拭き取りや作動油レベルのチェックが含まれます。オーガーと充填シリンダーは週に一度の清掃でカバーされます。毎月のチェックでは、圧力トランスデューサーの校正を検証し、保存されているレシピ プロファイルがテスト プレスと依然として一致していることを確認します。
コンパクト印刷機では色合いの切り替えをどれくらい早く完了できますか?
工具不要のクランプとレシピ呼び出しにより、通常の色合いの変更には洗浄を含めて 20 ~ 40 分かかります。従来の高速ラインでは、ホッパー、オーガー、金型を取り外してリセットする必要があるため、同じ交換には通常 2 ~ 4 時間かかります。