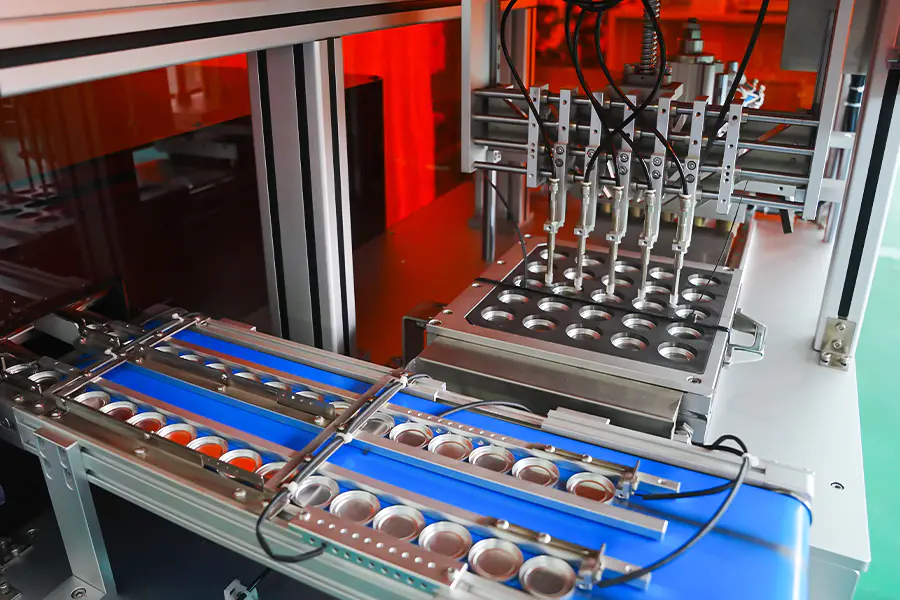
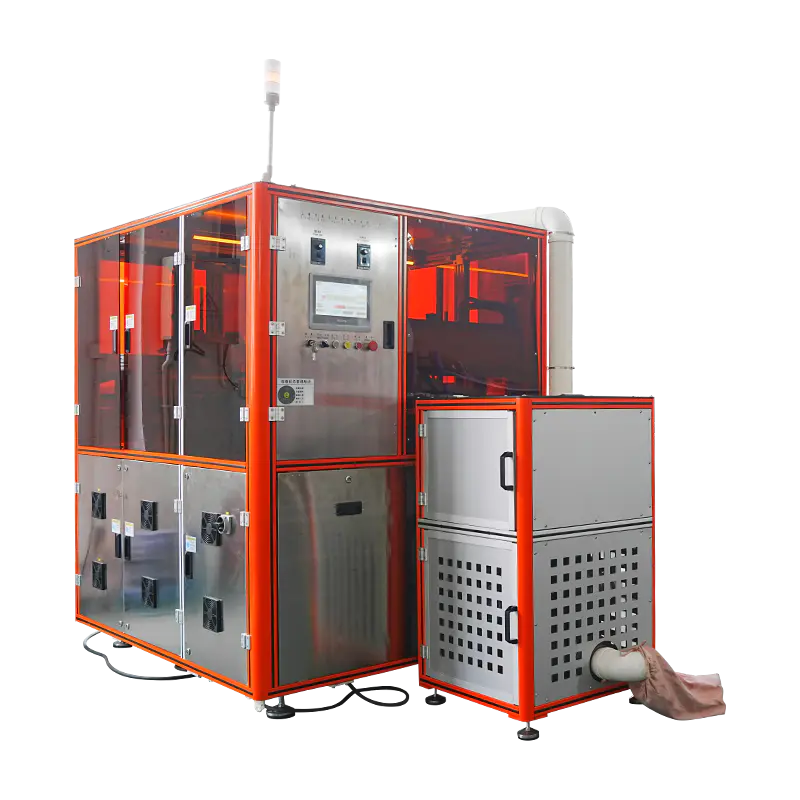
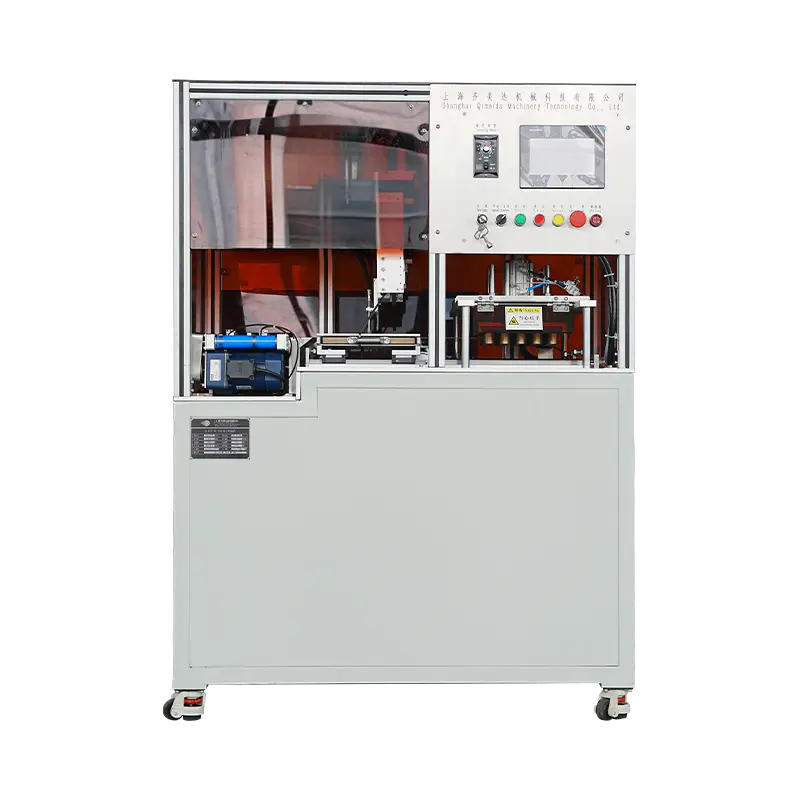
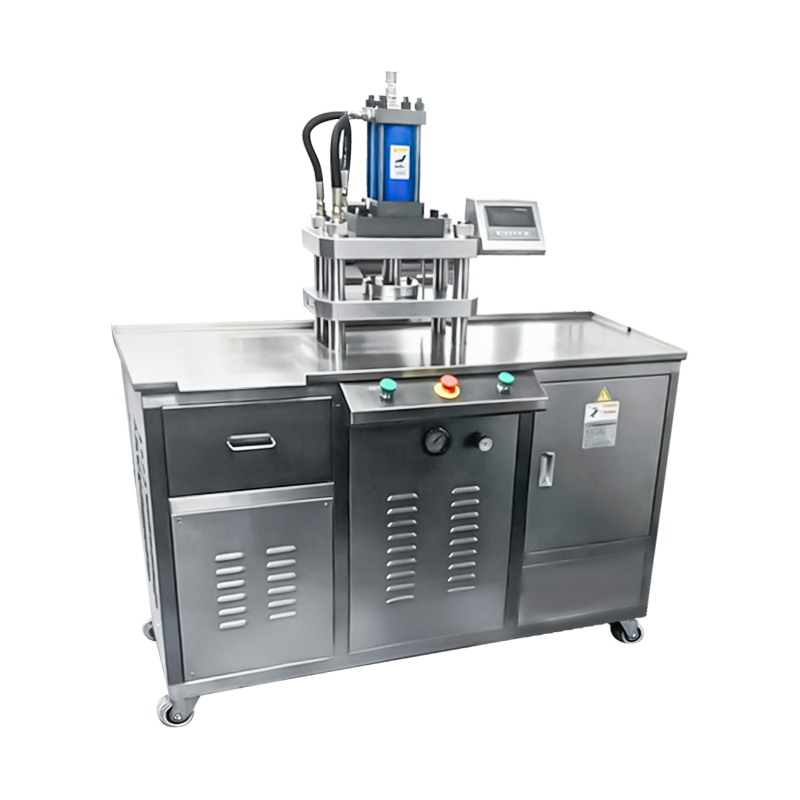
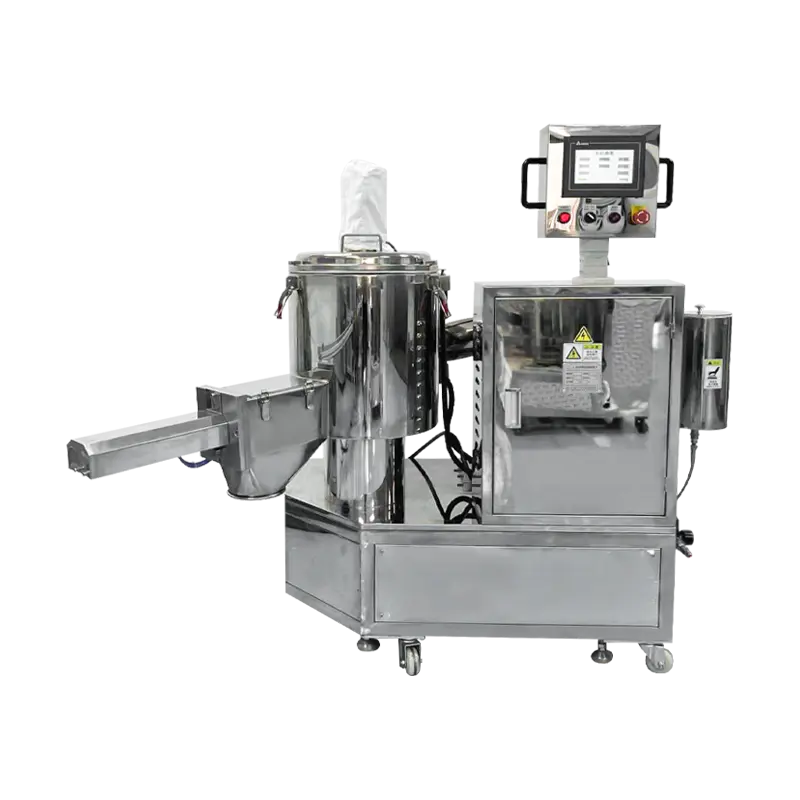
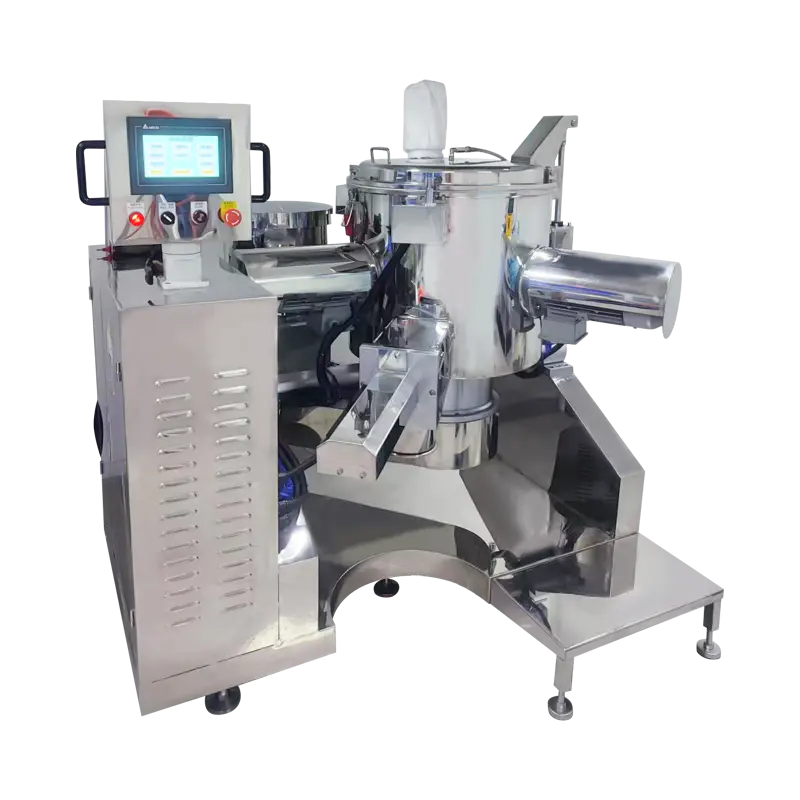
パンローディング
空のパンはマガジンまたは振動ボウルからインデックス プレートに供給されます。サイクルが充填ステーションに進む前に、パンの存在がセンサーによって確認されます。
粉末の投与
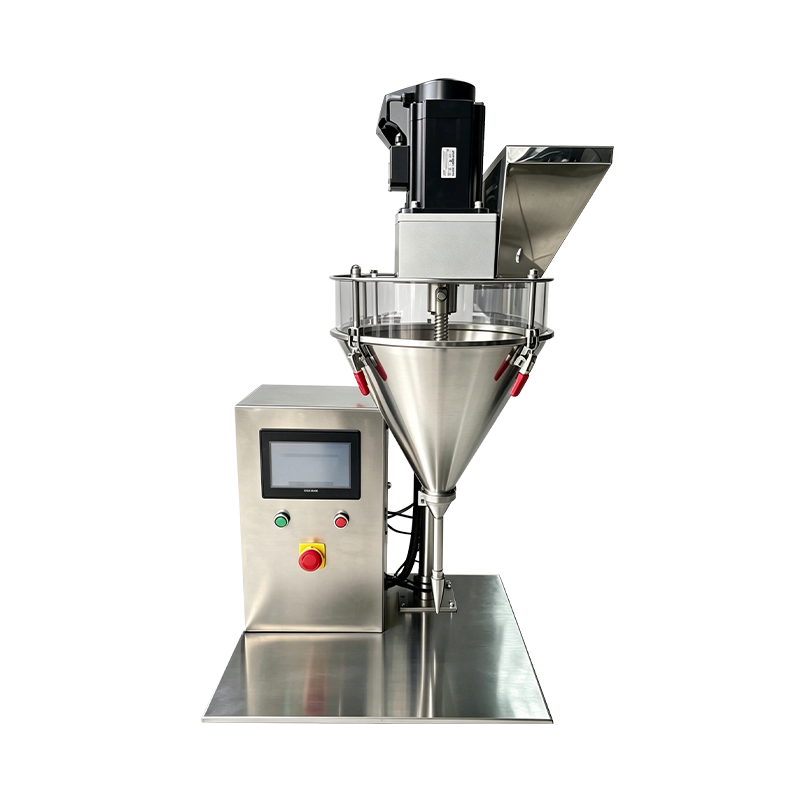
サーボ駆動のオーガがレシピの重量まで各パンを満たします。充填値はインライン検査計量機によって検証され、許容範囲外のパンには不合格のフラグが立てられます。
レベリング
スクレーパーまたは振動プレートは、パン内の粉体層を水平にします。このステップにより、パンチが粉末表面に接触する前の密度の変動が減少します。
プレス中
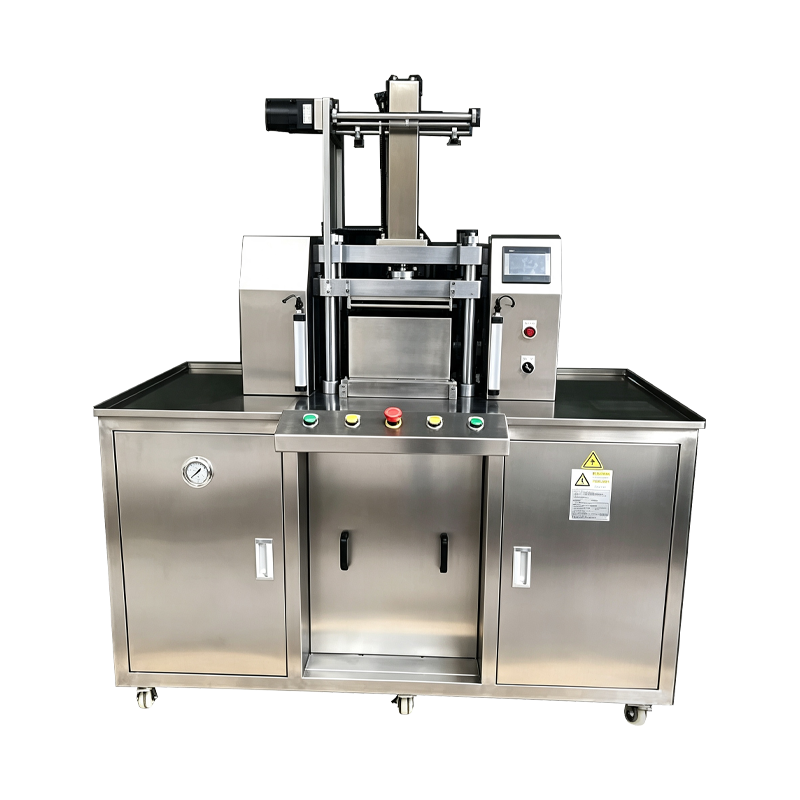
上部パンチは設定された力まで下降し、レシピのドウェル値の間保持されます。圧力と位置のデータは個々のパンごとに記録されます。
排出
プレスされたパンは金型から引き上げられ、排出コンベアまたはトレイローディングユニットに搬送されます。排出ストロークはパンの深さごとに設定されます。
検証
検査ポイントでは、鍋の高さ、重量、表面の状態がチェックされます。データはトレーサビリティのためにバッチ記録にリンクされます。
コア機能
アイシャドウパンの生産用に設定された機能。
定形パンツーリング
円形、正方形、長方形、楕円形、およびカスタム形状のパン ツールは、交換可能なダイ プレートによってサポートされています。切り替えは文書化された工具手順に従います。
シェード固有のレシピ
各シェードと配合には、独自の充填重量、力、滞留時間、および射出設定が保存されます。レシピの呼び出しは、機械的な調整を行わずに HMI から実行されます。
マルチパンパレット充填
インデックス プレートは複数のパン位置を保持できるため、1 つのパレットの複数のシェードが同じサイクル グループで塗りつぶされ、プレスされます。
エンボス面プレス
ロゴ、パターン、またはドーム形状の上部パンチがサポートされています。リリーフツーリングでは、アプローチ速度と締固め勾配が減少します。
インライン重量チェック
充填ステーションの後のチェック計量機は、レシピ値に対してパンの重量を確認します。許容範囲外のパンはプレス前に転用されます。
バッチレベルのレポート
充填重量、プレス力、パン数、および不合格数がバッチごとに記録されます。データは、品質レビューのために OPC UA または CSV を通じてエクスポートできます。
技術データ
標準の構成値。パンのサイズ、力の範囲、ツールはプロジェクトごとに定義されます。
プロダクションフィット
アイシャドウプレス機が化粧品製造に導入されている場所。
シングルシェードボリュームラン
標準的なパン サイズで 1 つの色合いを長時間実行し、シフト全体で出力の安定性が維持され、パンの硬度が一貫しています。
パレットバインドされた制作
マルチ シェード パレットでは、複数のパンが作成され、単一のパレット形式の調整された順序で組み立てられます。
季節限定および限定品
レシピの呼び出しと切り替え時間が短い、小規模なバッチ キャンペーンでは、シェードとパン フォーマット間の頻繁な移行がサポートされます。
エンボス加工と特殊なパン
表面レリーフ、ドーム形状、またはテクスチャ仕上げを備えたパン。パンチの詳細を保護するためにプレスパラメータが調整されています。
サンプルおよびプロモーションユニット
機械の設定を変更することなく、サンプルパンや販促用フォーマットの圧力設定を減らし、サイクルを短縮します。
複数行の共存
アイシャドウのフォーマットに専用のツールとレシピのための専用ラインが必要な他のプレス プラットフォームと並行して導入されます。
よくある質問
評価およびライン統合中に発生する一般的な質問。質問を選択して回答を展開します。
マシンが処理できるアイシャドウ パン フォーマット
円形、正方形、長方形、楕円形、およびカスタム形状のパンは、交換可能なダイプレートによってサポートされます。標準範囲は直径 15 mm ~ 45 mm、または同等の設置面積をカバーしますが、ご要望に応じてより大きなフォーマットも利用可能です。
各パンの充填重量はどのように制御されるか
粉末は、容積充填方式を使用してサーボ駆動のオーガーによって投与されます。インラインチェック計量機でレシピ値と照らし合わせて重量を確認し、許容範囲外のパンはプレス前に転用されます。通常、充填重量はプラスまたはマイナス 0.03 g 以内に保たれます。
同じサイクルで複数の色合いを生成できますか
はい。インデックス プレートには複数のパン位置があり、各位置で同じまたは異なるシェード レシピを実行できます。これは、いくつかのシェードを調整された順序でプレスする、パレットに縛られた制作に適しています。
工具の交換時間はどれくらいが予想されるか
ツールセット全体の交換には、パンの形状と更新する位置の数に応じて、通常 20 ~ 40 分かかります。ツールはレシピ コードによって保存され、切り替え前にステージングされるため、ダウンタイムが最小限に抑えられます。
機械はエンボス加工またはドーム型の鍋をどのように処理しますか
エンボス加工およびドーム型ツーリングの場合、アプローチ速度と圧縮勾配が減少し、保持時間はレシピごとに調整されます。これにより、パンチ面の表面の詳細が維持され、パンのエッジの周りの亀裂が制限されます。
バッチごとにどのようなデータが記録されるか
充填重量、プレス力、滞留時間、パン数、およびリジェクト数がバッチごとに記録されます。サイクルレベルのデータは、OPC UA または CSV を通じてエクスポートして、品質の文書化やプロセスのレビューを行うことができます。
印刷機に適用されるメンテナンス間隔
パンチとダイの検査は 500 時間ごと、オーガと分注システムの洗浄はシェード変更ごと、インデクサーの校正は 1,000 時間ごと、ロードセルの検証は 12 か月ごとに推奨されます。記録は機械のメンテナンスログと一緒に保管されます。
機械は既存のパレット組立ラインと統合できますか
はい。排出ステーションは、下流のパレットアセンブリまたはトレイローディング機器が位置合わせと順序付けに使用できる位置識別信号を提供します。統合要件は、ライン レイアウト計画中に定義されます。
プロセス逸脱のリファレンス
アイシャドウプレス中に観察された状況とそれに対応する修正措置。
プレス後にパンのエッジが割れる
滞留時間を 0.3 ~ 0.8 秒延長し、圧縮勾配を下げます。パンチとダイのクリアランスをツーリング記録と照合して確認します。粉末の水分含有量が 1 ~ 3% に保たれていることを確認します。
充填重量はポジションによって異なります
影響を受けるオーガに対して位置ごとの校正ルーチンを実行します。ホッパー内の粉末のかさ密度の一貫性を確認し、オーガースクリューの摩耗をチェックします。製造中にホッパーのレベルが 30% を超えていることを確認します。
上パンチに粉が付着する
押付け力を10~15%下げて保持時間を短くしてください。パンチ表面を研磨し、リリース角度がツーリング仕様と一致していることを確認します。製造前に粉末の温度と水分含有量を確認します。
パンがダイから完全に取り出されていません
排出ストロークがパンの深さの設定と一致していることを確認します。エジェクターロッドに汚れがないか検査し、ダイの壁を清掃します。次の充填段階に入る前に、下部パンチが完全に戻っていることを確認します。
鍋表面のエンボス模様がにじむ
影響を受けるステージでのアプローチ速度を下げ、接触速度を下げます。パンチ面に粉末が蓄積していないか確認し、工具の磨耗を検査します。ホールド時間をわずかに長くして、リリース前にパターンを登録できるようにします。
秤量器の不良品が正常範囲を超えているかどうかを確認してください
チェック秤の校正を基準天びんと比較して検証します。オーガと投与バレルに粉末が蓄積していないか点検します。供給される粉末の粒径や水分含有量がバッチ間で変化していないことを確認してください。
統合に関するメモ
設置、ユーティリティ、長期的な運用に影響を与える要因。
粉体供給
上流にはレベルフィードバック付きのバッファホッパーを推奨します。粉末は充填前に乾燥しており、塊がなく、指定された粒径範囲内である必要があります。
ダウンストリーム転送
排出ステーションは、コンベア移送、トレイローディング、またはロボットピックアンドプレイスと互換性があります。位置識別信号は、下流のソートとパレットアセンブリの位置合わせをサポートします。
工具保管場所
パンチとダイのセットは、保護コーティングが施されたラベル付きラックに保管する必要があります。クリアランス値を含む工具レコードには、各パンの形式とレシピ コードが付属しています。
保守計画
推奨間隔には、500 時間ごとのパンチとダイの検査、1,000 時間ごとのインデクサーの校正、色調変更ごとのオーガーの清掃、および 12 か月ごとのロードセルの検証が含まれます。